Производи
Топло поцинкована И-греда
  • Топло поцинкована И-гредаТопло поцинкована И-греда
  • Топло поцинкована И-гредаТопло поцинкована И-греда
  • Топло поцинкована И-гредаТопло поцинкована И-греда
  • Топло поцинкована И-гредаТопло поцинкована И-греда

Топло поцинкована И-греда

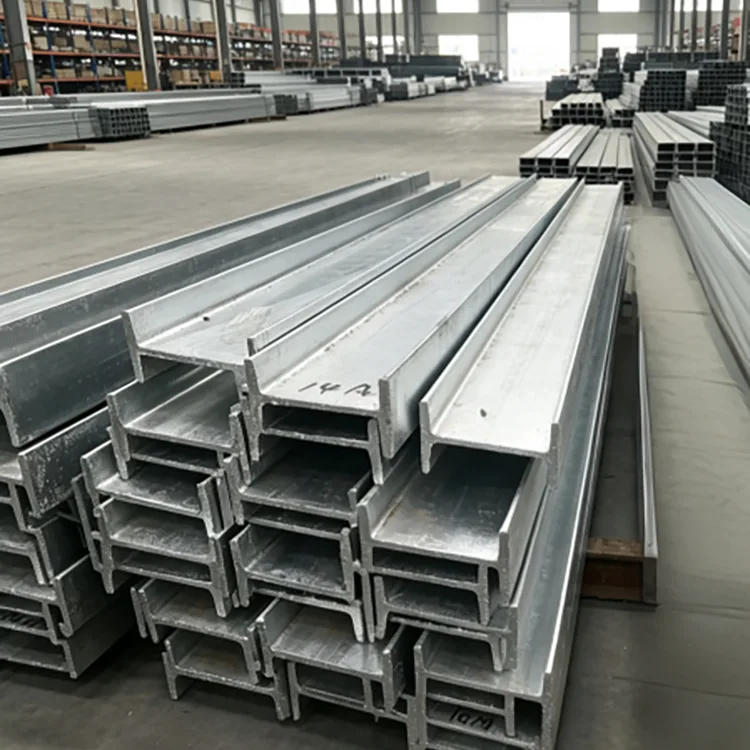
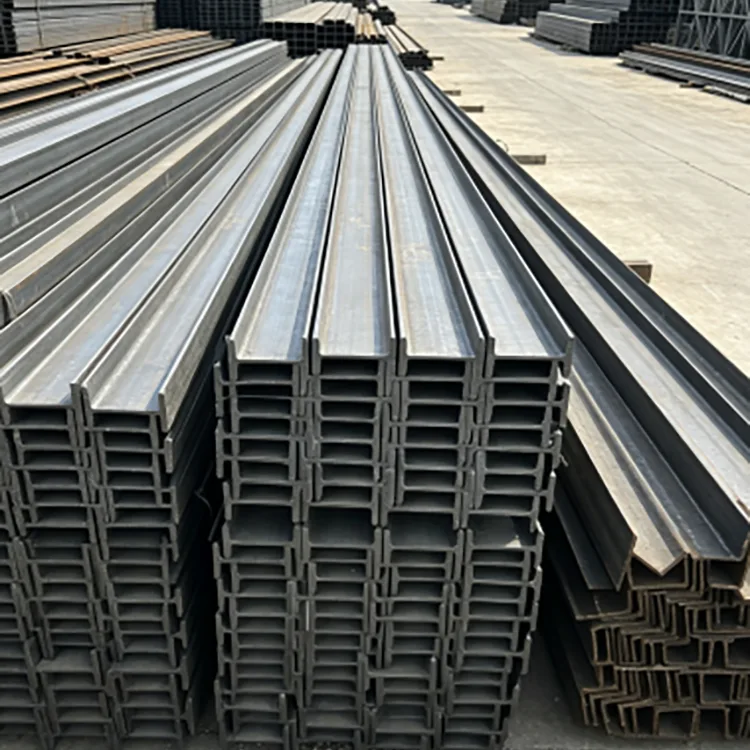
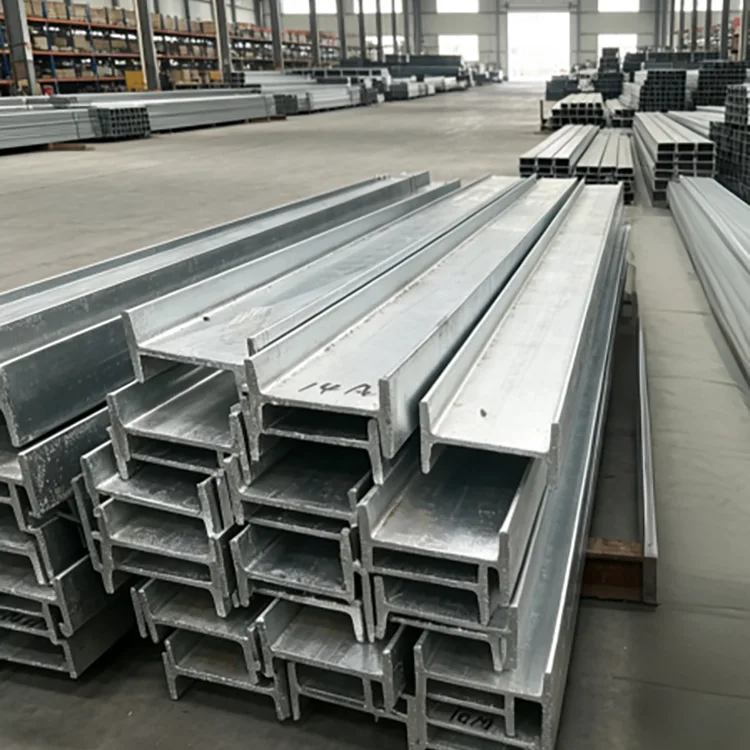
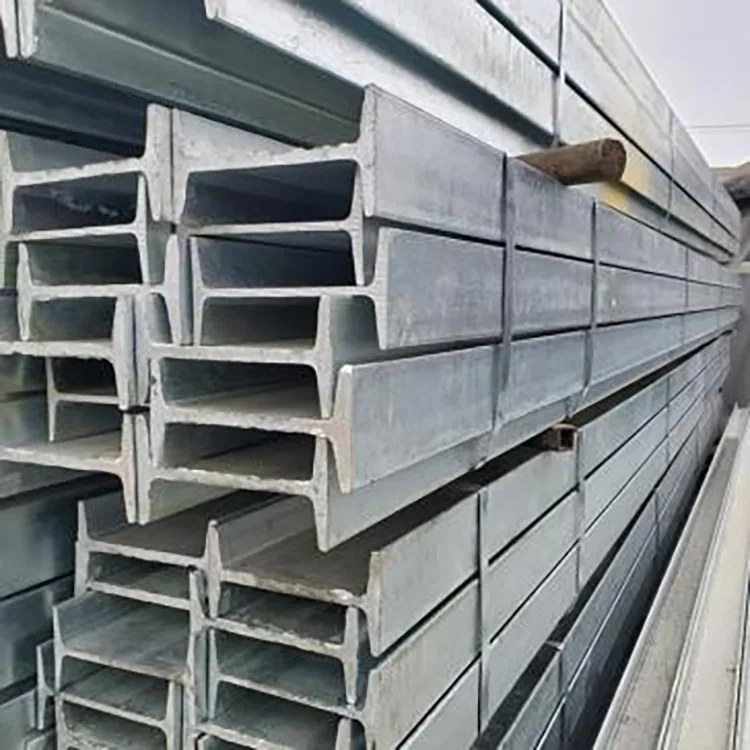
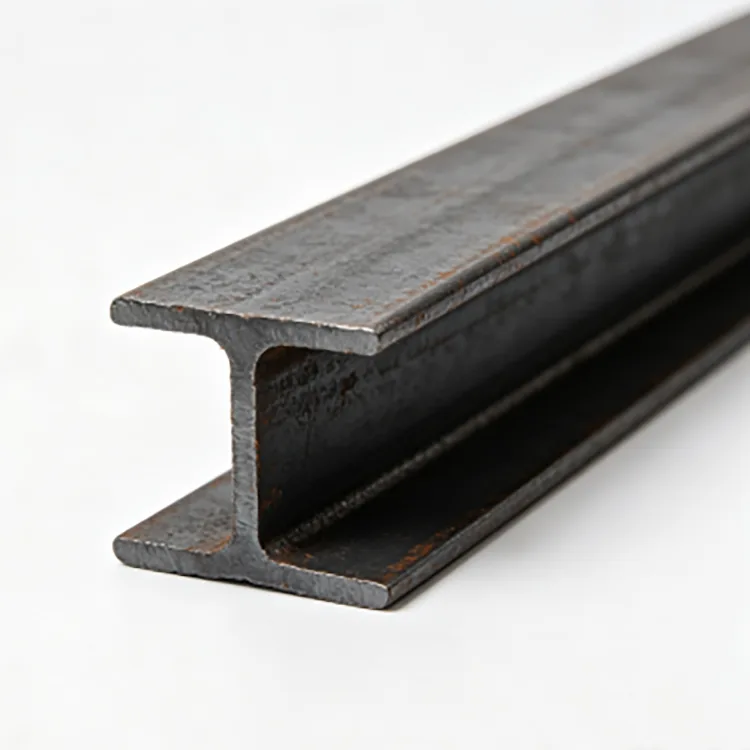
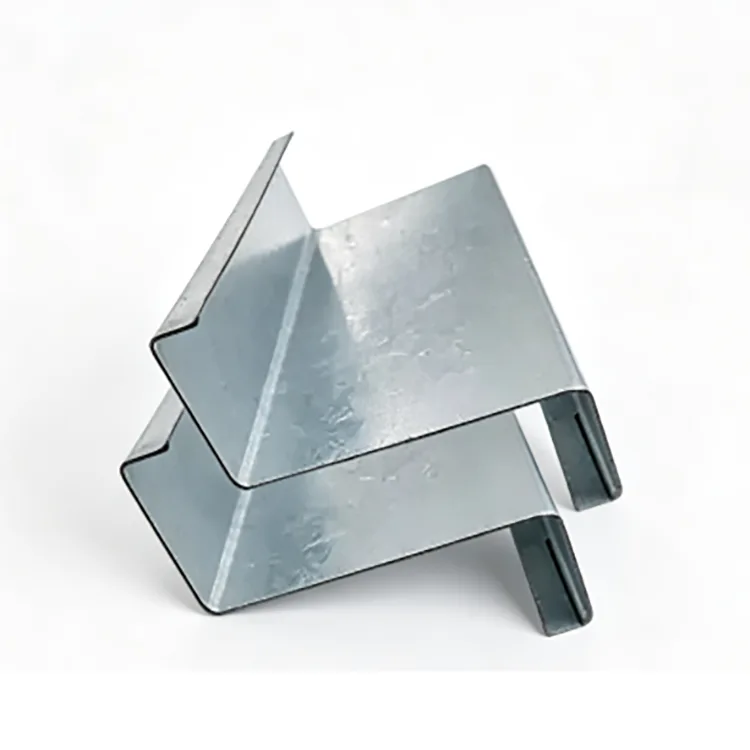
Топло поцинкована И-греда комбинује носиву геометрију топло ваљаног челика И-профила са фабрички нанетим цинковим премазом за спољну заштиту од корозије. Типови К235Б и К355Б су доступни у националним стандардним величинама од 10# до 63#, са фиксним дужинама, сечењем, бушењем, кошењем и исправљањем доступним за поруџбине пројекта. Користи се за фабричке оквире, носаче опреме, соларне конструкције, комуналне радове, луке и друге изложене челичне конструкције.

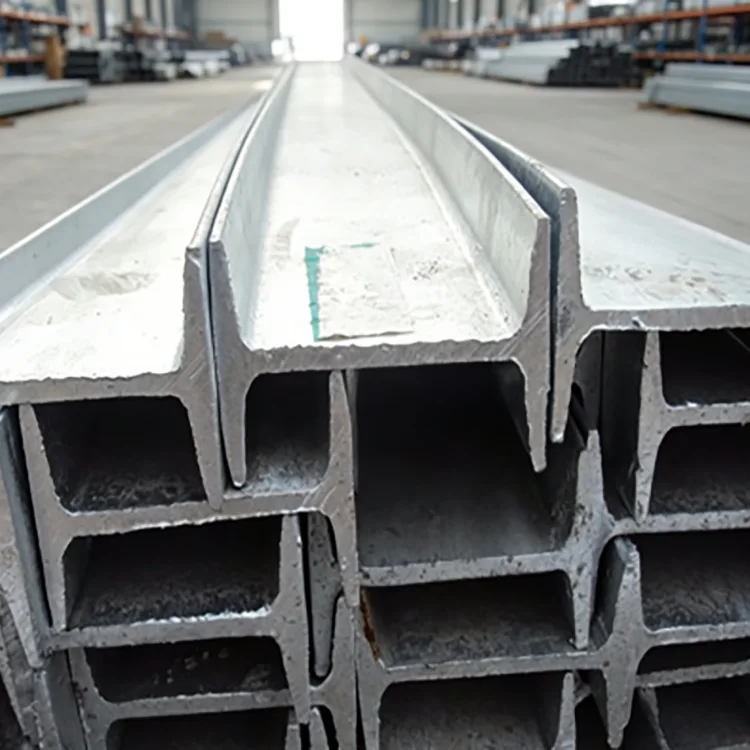
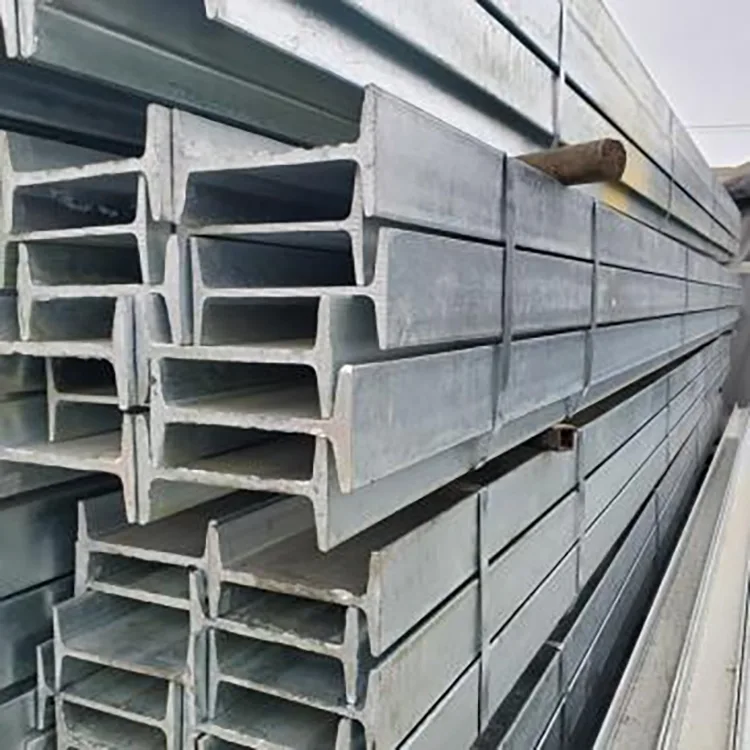
Хот-Дип Галванизед И-Беам је топло ваљана челична греда И-пресека завршена цинк премазом кроз топло цинковање. Секција у облику слова И пружа структурну отпорност кроз своју мрежу и прирубнице, док поцинкована површина пружа заштиту од корозије за изложене челичне конструкције.

Ронгхенг испоручује поцинковане И греде у К235Б и К355Б, уобичајених величина од 10# до 63#, стандардне дужине од 6 м, 9 м и 12 м, и прилагођене дужине од приближно 2-19 м. Сечење, бушење, кошење, равнање, брушење и скидање ивица могу се организовати пре цинковања према пројектним цртежима.

Hot Dip Galvanized I Beam Galvanized I Beam steel section Hot-dip galvanized steel I beam

Спецификације

Ставка Спецификација
Производ Топло поцинкована И-греда
Основни део Топло ваљана И греда
Квалитет челика К235Б, К355Б
Кинески стандард ГБ/Т 706-2016 је тренутно применљив
Нови стандард ГБ/Т 706-2026, ступио на снагу 1. децембра 2026
Стандард за галванизацију ГБ/Т 13912-2020
Међународна референца АСТМ А123/А123М-24 где је применљиво
Уобичајена величина 10#–63#
Стандардна дужина 6 м, 9 м, 12 м
Прилагођена дужина Отприлике 2–19 м
Уобичајени премаз цинка 85–120 μм
Повећан премаз цинка Приближно 100–140 μм према захтевима пројекта
Обрада Сечење, бушење, укошење, равнање, брушење, уклањање ивица

За извозне поруџбине, стандард за конструкцијски челик, стандард за галванизацију, величину пресека, степен челика, премазивање цинком и захтеви за обраду треба да буду потврђени на цртежима пројекта и уговору пре производње.

И греда или Х греда: Потврдите одељак пре наручивања

И греде и Х греде су различите структурне пресеке и не треба их третирати као заменљиве. Конвенционална И греда има ужи распоред прирубница и нагнуте унутрашње прирубничке површине, док Х греде генерално имају шире прирубнице и различиту геометрију пресека.

Приликом наручивања, идентификујте греду према њеној ознаци пресека, димензијама и применљивом стандарду уместо да користите само општи израз „челична греда“. Добављач треба да усклади испоручени део са одобреним цртежом пре сечења и цинковања.

Процес топлог цинковања

Пожељан редослед је да се заврши потребно сечење и машинска обрада пре цинковања тако да обрађени челик добије заштиту од цинка након производње.

Вруће ваљани И греда → контрола материјала → равнање → сечење и обрада → одмашћивање → лужење → топљење → сушење → топло цинковање → хлађење → завршна обрада → контрола цинкованог премаза → контрола димензија → паковање.

Челични елемент је уроњен у растопљени цинк на приближно 450°Ц. Превлака цинка покрива изложену мрежу, прирубнице, ивице и друге доступне површине.

За веће или теже пресеке, правост и димензије треба проверити након цинковања јер грејање и хлађење могу утицати на коначну геометрију.

Избор премаза цинка

Ронгхенг обично испоручује премаз цинка од 85–120 μм, са приближно 100–140 μм на располагању када се специфицирају виши захтеви премаза.

Апплицатион Енвиронмент Разматрање премаза
Нормално излагање на отвореном 85–120 μм
Влажно индустријско окружење Могу се одредити виши захтеви премаза
Приобално или сољено окружење Повећана оцена премаза и корозије
Озбиљно излагање хемикалијама Потврдите компатибилност премаза са окружењем пројекта
Континуирано урањање у морску воду Немојте се ослањати само на стандардно атмосферско цинковање

Дебљи премаз цинка обезбеђује већу масу цинка за излагање атмосфери, али дебљину премаза треба изабрати у складу са стварним окружењем и захтевима за корозију пројекта уместо да се користи као замена за комплетан систем за контролу корозије.

К235Б или К355Б И Беам?

К235Б се користи за конвенционалне конструкцијске примене где захтевани пресек испуњава израчунато оптерећење и захтеве за сервисирање. К355Б пружа већу границу течења и може се специфицирати за апликације које захтевају већи структурални капацитет.

Квалитет челика треба изабрати заједно са величином греде, распоном, оптерећењем и дизајном споја. Квалитет веће чврстоће не компензује аутоматски мању секцију или неодговарајући конструкцијски дизајн.

Јасна спецификација куповине може се написати као:

К355Б / 25# И греда / 12 м / топло поцинковано / специфицирани цинк премаз / исечен према цртежу.

Обрада пре галванизације

Где је могуће, производњу треба завршити пре топлог цинковања. Доступна обрада укључује:

  • Сечење фиксне дужине
  • Бушење и пробијање
  • Бевелинг
  • Исправљање
  • Брушење и уклањање ивица
  • Остала обрада заснована на цртежу

Завршетак ових операција пре цинковања помаже да се обезбеди заштита цинка над обрађеним елементом. Ако се сечење, бушење или заваривање обављају након цинковања, изложена или топлотно захваћена подручја захтевају одговарајућу поправку.

Апликације

  • Фабричке зграде и радионице
  • Структуре складишта и платформе
  • Оквири и базе за подршку тешке опреме
  • Спољашње конструкцијске челичне конструкције
  • Соларне и енергетске пројектне структуре
  • Општинска инфраструктура
  • Потпорне конструкције индустријских постројења
  • Челичне конструкције за приобалне и влажне средине

Шта проверити пре отпреме

За наруџбине поцинкованих И греда, инспекција треба да обухвати и основни челик и готови поцинковани елемент.

  • Квалитет челика:К235Б, К355Б или наведени еквивалент
  • Одељак:Потврдите стварну величину И зрака у односу на цртеж
  • Димензије:Проверите висину греде, ширину прирубнице, дебљину и применљиве толеранције
  • Правост:Потврдите поравнање након цинковања
  • дужина:Проверите захтеве фиксне дужине
  • Цинк премаз:Проверите у складу са договореном спецификацијом
  • Површина:Проверите да ли има изложеног челика, јаког љуштења и прекомерног накупљања цинка
  • Израда:Проверите рупе, резове, косине и друге захтеве за цртање

Сертификати материјала, записи о инспекцији галванизације, подаци о инспекцији димензија и инспекцијска документација треће стране могу се уредити према захтевима пројекта.

Примери пројеката

Конструкција обалног зида

Обални индустријски пројекат користио је 10# и 12# К235Б топло поцинковане И секције за спољне конструкцијске потпорне елементе. Због високе влажности и ваздуха препуног соли, пројекат је предвидео повећану превлаку цинка.

Поцинковани елементи су испоручени након провере димензија и потребне обраде. Према испорученој документацији пројекта, структура је остала без распрострањене рђе или љуштења премаза седам година и прошла је поновљене надзорне инспекције.

Приземна соларна структура

Велики приземни фотонапонски пројекат захтевао је К235Б И греде за базе опреме и потпорне структуре изложене сунцу, ветру и киши. Греде су испоручене обрадом фиксне дужине и врућим цинковањем према захтевима пројекта.

Поцинковани елементи стигли су спремни за структурну монтажу, избегавајући одвојену операцију фарбања великих размера. Поцинкована спецификација је изабрана за 25-годишњи век трајања пројекта.

Топло поцинкована И-греда за пројекте у иностранству

За извозне поруџбине, пре производње треба потврдити следеће информације:

  • Одељак:10#–63# или наведени одељак
  • Квалитет челика:К235Б, К355Б или одобрени еквивалент
  • дужина:6 м, 9 м, 12 м или фиксна дужина 2–19 м
  • Цинк премаз:Стандардни или повећани захтеви пројекта
  • Обрада:Сечење, бушење, искошење, равнање и друга машинска обрада заснована на цртању
  • инспекција:Сертификат материјала, фабричка инспекција или инспекција треће стране где је потребно
  • Паковање:Распоред пакета погодан за утовар контејнера и транспорт на велике удаљености

Снабдевање из Тиањин Дакиузхуанг

Ронгхенг-ов ланац снабдевања је са седиштем у Тиањин Дакиузхуанг-у, пружајући приступ топловаљаном челику, галванизацији и ресурсима за прераду челика.

За стандардне И величине греда, снабдевање засновано на залихама може се координирати тамо где је доступно. За поруџбине пројекта, сечење фиксне дужине, обрада на основу цртежа, цинковање, инспекција и припрема за извоз могу се координирати пре отпреме.

ФАК

К1. Која је разлика између И зрака и Х зрака?

И греде углавном имају уже прирубнице и нагнуте унутрашње прирубничке површине, док Х греде генерално имају шире прирубнице и различиту геометрију пресека. Требало би да буду специфицирани тачном ознаком пресека и димензијама, а не замењени само на основу изгледа.

К2. Које врсте челика су доступне?

Уобичајене класе укључују К235Б и К355Б. Одговарајућа оцена треба да прати структурални дизајн и спецификацију пројекта.

К3. Који цинк премаз је доступан?

Уобичајени опсег премаза цинка је 85–120 μм. Приближно 100–140 μм се може расправљати за пројекте који захтевају повећану превлаку, у складу са важећим спецификацијама.

К4. Да ли се И греда може исећи и избушити пре цинковања?

Да. Сечење фиксне дужине, бушење, укошење, равнање, брушење и уклањање ивица могу се завршити пре цинковања према цртежима.

К5. Да ли се поцинкована И греда може користити у приобалним подручјима?

Да, али премаз цинка треба одабрати према стварној изложености. Приобална и сољу претрпана средина захтевају више процене корозије него обични спољни услови у унутрашњости. Континуирано урањање у морску воду захтева посебан приступ контроли корозије.

К6. Може ли К235Б заменити К355Б?

Не аутоматски. Промена класе челика захтева потврду да материјал ниже чврстоће и даље испуњава захтевана конструкцијска оптерећења и услове рада.

К7. Да ли цинковање утиче на праволинију греда?

Загревање и хлађење током цинковања могу утицати на димензије и праволинију челичних елемената, посебно већих пресека. Готове греде стога треба прегледати након поцинчавања.

К8. Да ли се заваривање може извести након цинковања?

Да, али заваривање уклања цинк око загрејаног подручја. Оштећену зону након заваривања треба очистити и поправити одговарајућим премазом богатим цинком. Где је могуће, детаље о повезивању треба завршити пре цинковања.

К9. Које су дужине доступне?

Стандардне дужине укључују 6 м, 9 м и 12 м. Фиксне дужине од приближно 2-19 м могу се расправљати у складу са захтевима производње и транспорта.

К10. Који документи се могу доставити?

У зависности од пројекта, могу се обезбедити сертификати о материјалу, записи о контроли галванизације, подаци о контроли димензија, информације о паковању и инспекцијска документација треће стране.

Хот Тагс: Произвођач топло поцинкованих И-греда, добављач поцинкованих челичних И греда, фабрика ХДГ И греда
Пошаљи упит
Контакт информације
  • Адреса

    Секундарни артеријски пут бр. 2-1, подручје проширења индустријске зоне Дакиузхуанг, округ Јингхаи, Тиањин, Кина

  • Емаил

    wdi05682@gmail.com

Реците РонгХенг-у који вам је потребан челични производ, величину, квалитет, количину, потребе за прилагођавањем и испоруком, а наш извозни тим може да прегледа ваш упит.
X
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића. Политика приватности
ОдбитиПрихвати