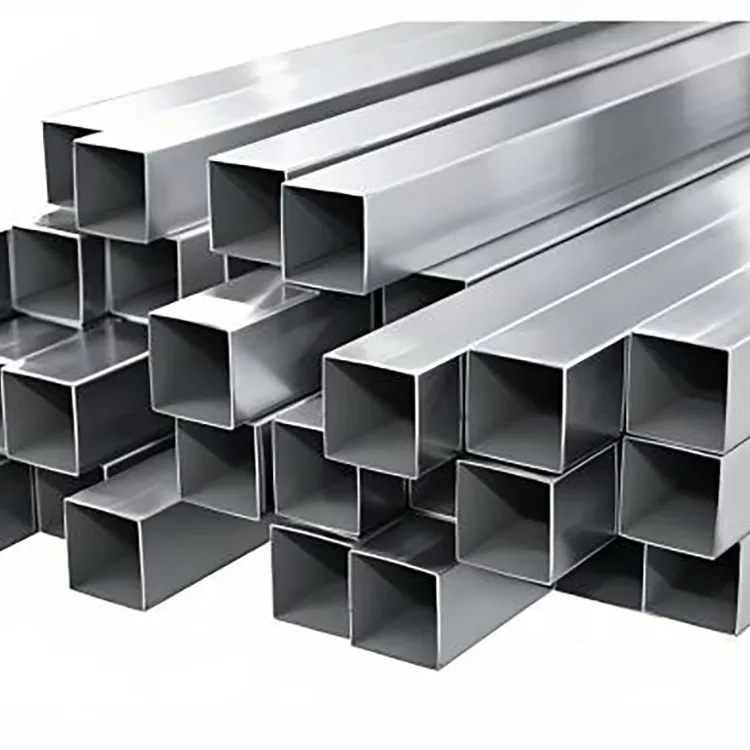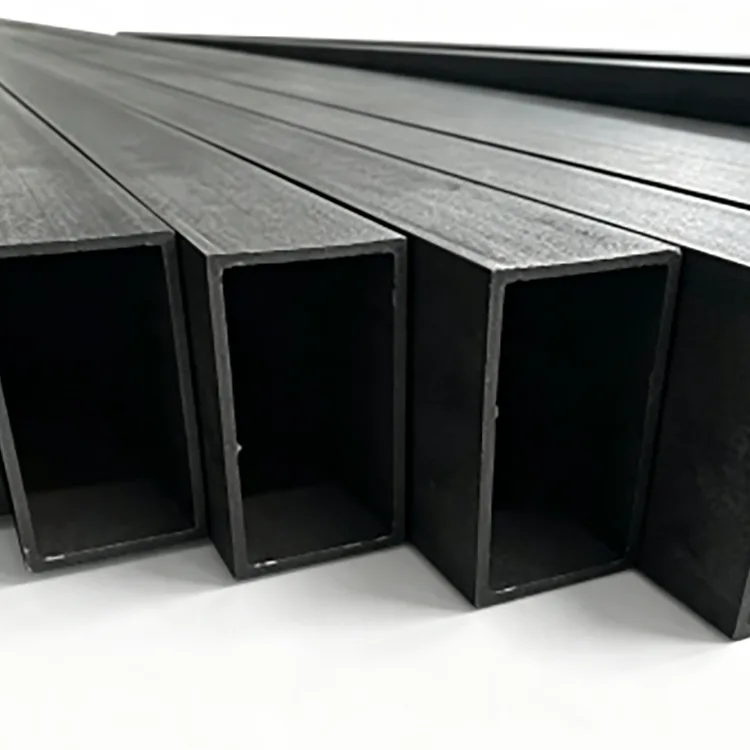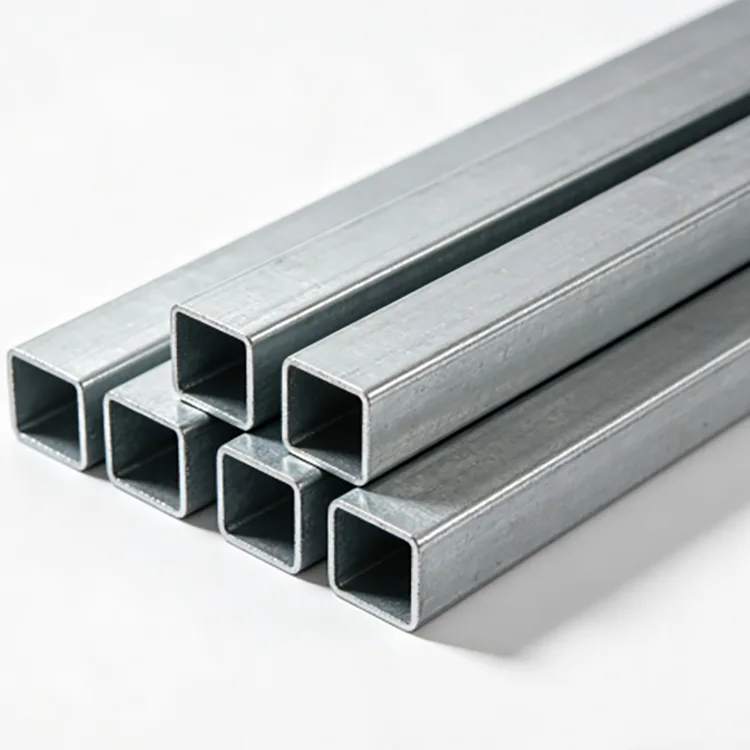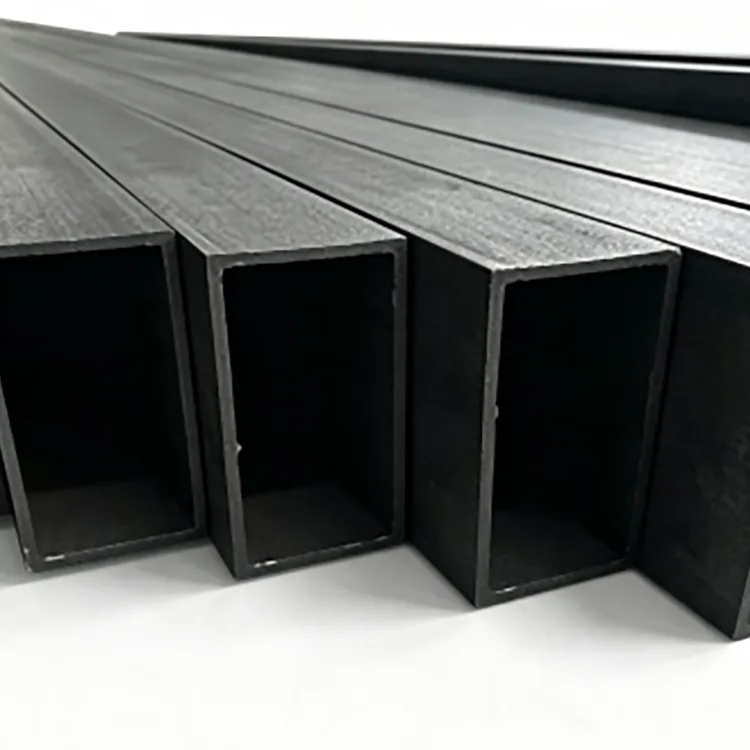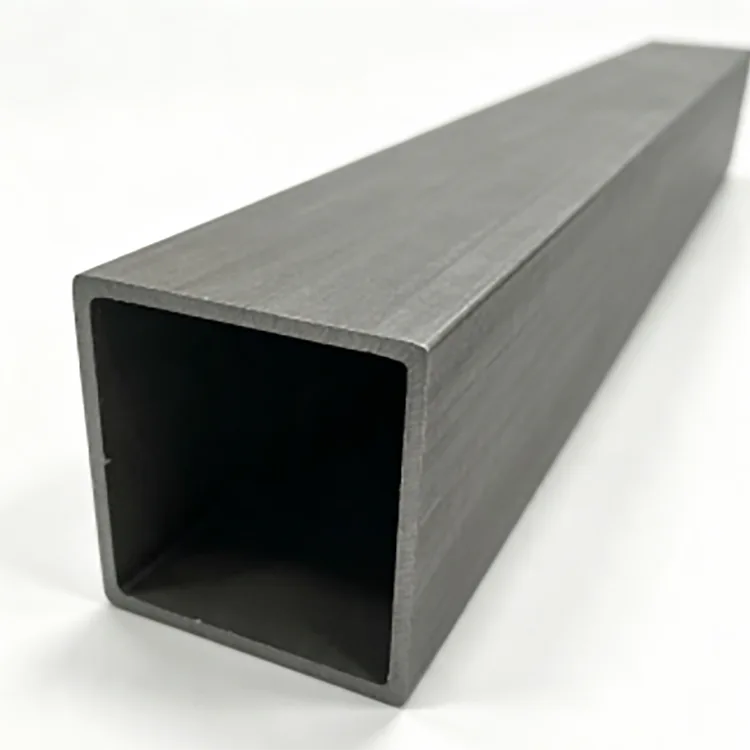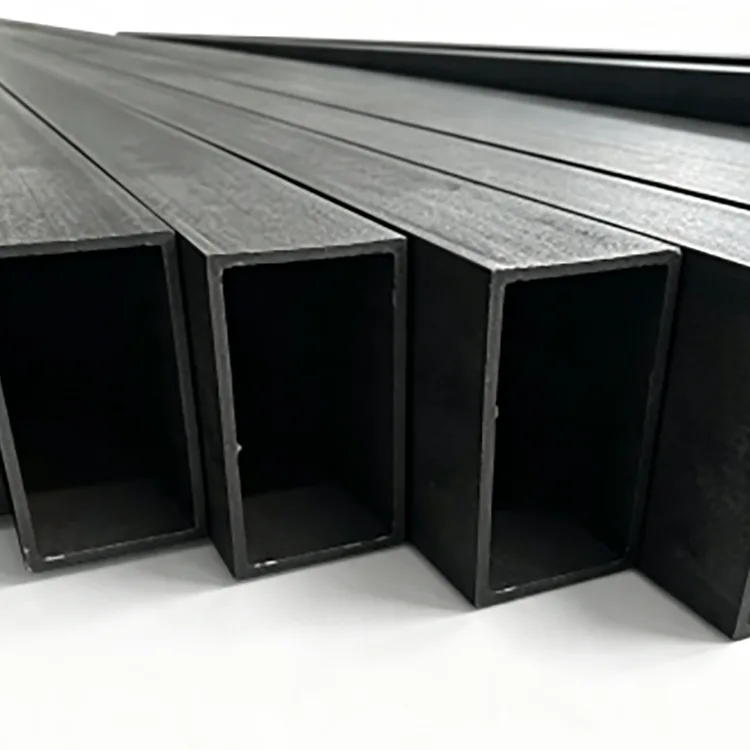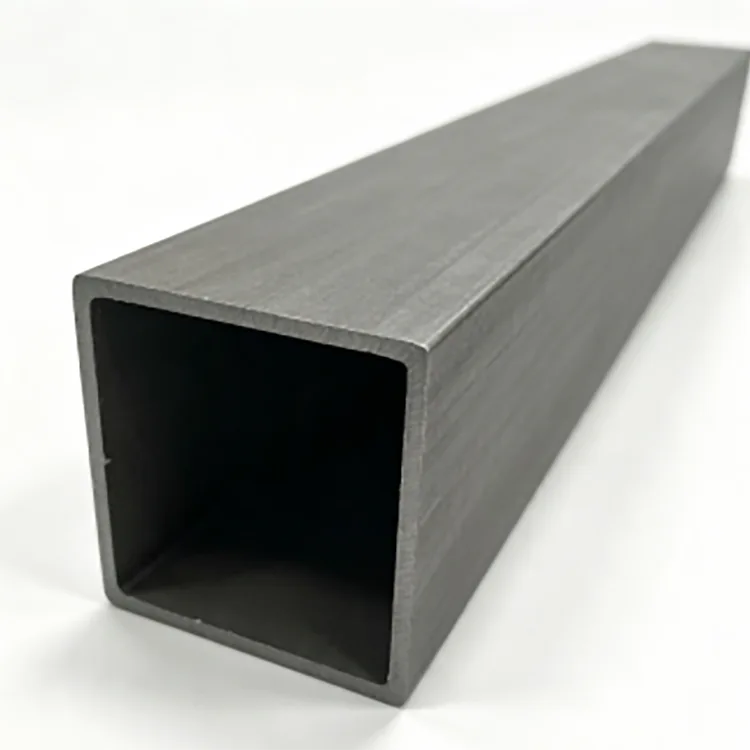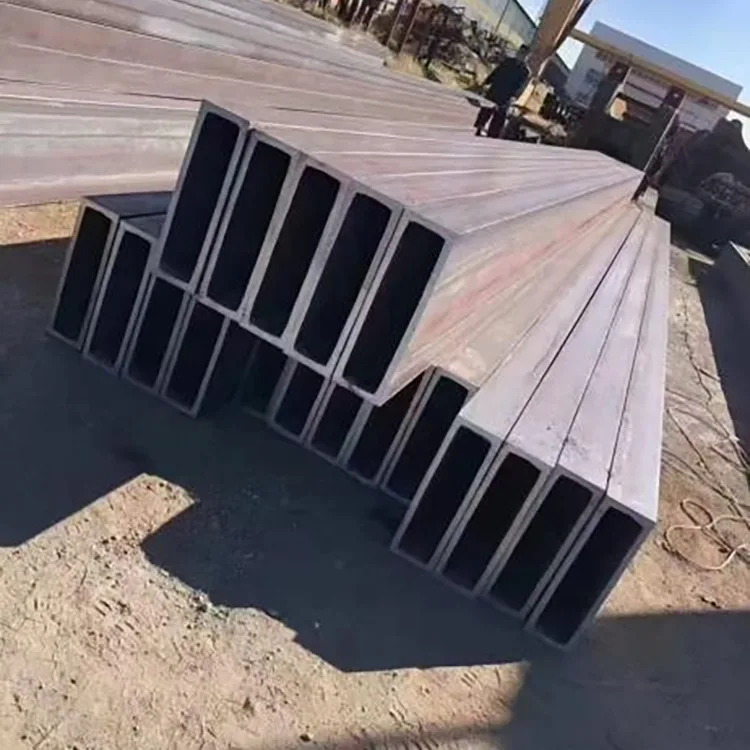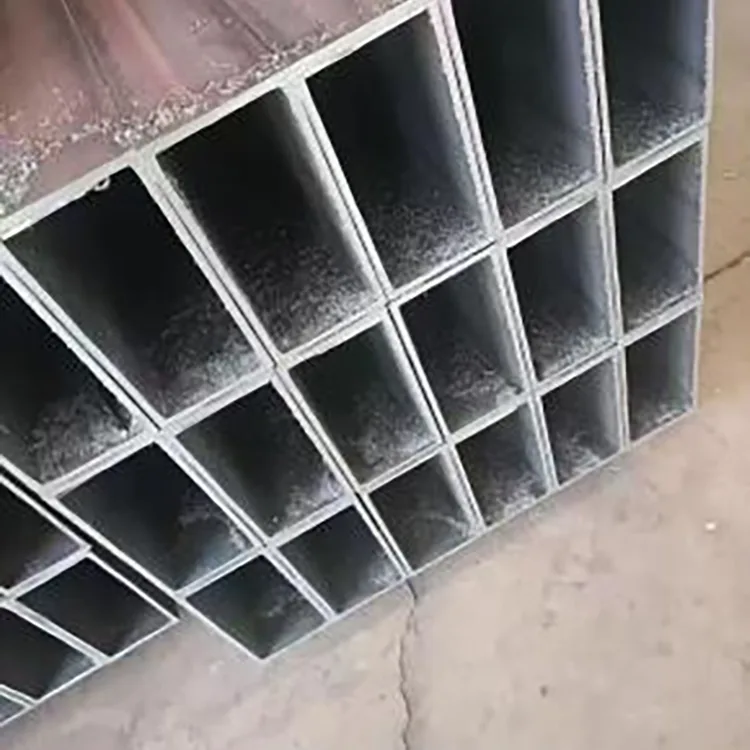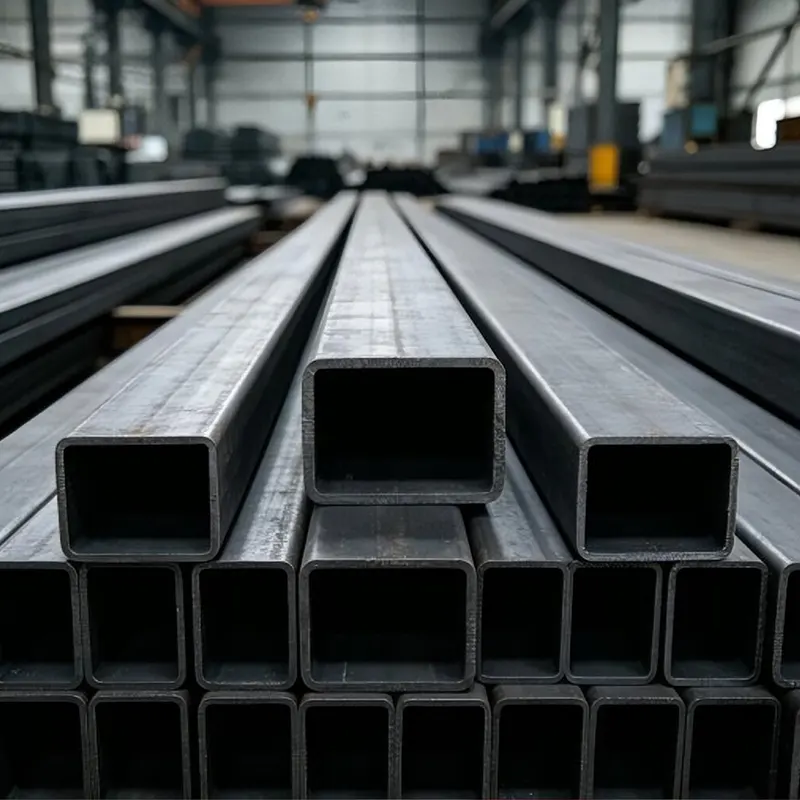
Прецизна челична правоугаона цев је развијена за апликације где геометрија конвенционалне квадратне или правоугаоне цеви није довољно прецизна за коначну монтажу.
Уместо видљиво заобљеног угла, пресек је формиран да створи дефинисани угаони профил од 90°. Ово олакшава поравнавање суседних делова, одржавање равних визуелних линија и контролу готових димензија израђених рамова.
Цев се производи од угљеничног челика К235Б или К355Б прогресивним хладним обликовањем, високофреквентним заваривањем, димензионисањем, исправљањем и прецизним сечењем. Производни процес се фокусира на геометрију углова, конзистентност дебљине зида, праволинију и контролу димензија, а не само на производњу стандардног шупљег пресека.
За унутрашње структуралне оквире, базе опреме, структуре за приказ, полице, преграде и декоративне челичне конструкције, овај профил може смањити количину уклапања и корекције површине потребне током производње.


|
Ставка |
Спецификација |
|
Производ |
Прецизна челична цев под правим углом |
|
Материјал |
К235Б, К355Б |
|
Процес формирања |
Прецизно прогресивно хладно обликовање |
|
Заваривање |
Индукционо заваривање високе фреквенције |
|
Величина квадратне цеви |
10 × 10 мм – 200 × 200 мм |
|
Величина правоугаоне цеви |
10 × 20 мм – 100 × 200 мм |
|
Валл Тхицкнесс |
1,2 – 20 мм |
|
Цорнер Геометри |
Дефинисан профил под правим углом од 90° |
|
Вертикалност угла |
≤0,5° |
|
Толеранција дебљине зида |
±0,1 мм |
|
Стандард Ленгтх |
6 м |
|
Цустом Ленгтх |
3–12 м |
|
Површина |
Црни челик, без премаза |
|
Даља обрада |
Прецизно сечење, скошење, скидање ивица, искошење, бушење |
|
Завршна компатибилност |
Фарбање, премазивање прахом, завршна обрада, галванизација и други секундарни третман |
Конвенционални шупљи део обично има заобљени спољни угао који се ствара током формирања. Овај радијус је прихватљив за многе структуралне примене, али може постати незгодан када се два члана морају блиско састати или када сам угао остане видљив након завршетка.
Правоугаони профил је намењен за ситуације у којима геометрија угла утиче на производњу.
Дефинисани угаони профил олакшава постављање цеви на други прави део. За рамове, преграде, структуре опреме и архитектонске челичне конструкције, боље поравнање може смањити потребу за прекомерним брушењем или пуњењем.
Дебљина зида и димензије пресека се контролишу током обликовања и димензионисања. Конзистентна геометрија је посебно важна када се цев обрађује помоћу опреме за аутоматско сечење, бушење, заваривање или монтажу.
За изложене челичне оквире и декоративне структуре, равне ивице и контролисани углови стварају чистије визуелне линије након фарбања или прашкастог премаза.
Површина црног челика се испоручује без поцинкованог премаза, што је чини погодном за пројекте који захтевају сопствено фарбање, премазивање прахом, завршну обраду или другу површинску обраду.


Производни пут је дизајниран око контроле димензија, а не једноставног формирања челика у шупљи део.
Челик К235Б или К355Б се бира према захтеваном степену чврстоће и примени. Улазни материјал се проверава пре формирања како би се смањиле варијације у дебљини и механичким својствима између производних серија.
Челична трака се изравнава и припрема за континуирано обликовање. Правилно стање траке је важно јер заостала деформација касније може утицати на тачност и праволинију углова.
Трака пролази кроз више фаза формирања уместо да се у једној операцији форсира у коначни облик.
Низ формирања постепено развија квадратни или правоугаони пресек док контролише геометрију угла. Ово је кључна фаза за постизање дефинисаног профила под правим углом.
Након што се ивице траке споје, високофреквентно индукционо заваривање формира уздужни шав.
Стање заваривања се контролише према дебљини материјала и брзини производње. Квалитет шава је важан јер прекомерни унос топлоте, недовољна фузија или лоша припрема ивица могу утицати на готову цев.
Након заваривања, цев пролази кроз опрему за димензионисање и исправљање како би се контролисале њене коначне димензије и укупна равност.
Ова фаза је посебно важна за прецизну производњу јер чак и правилно формиран попречни пресек може створити проблеме при монтажи ако готова цев има превелико одступање по дужини.
Готова цев се сече на стандардне дужине од 6 м или прилагођене дужине од 3-12 м.
Прецизно сечење, скошење, скидање ивица, искошење и бушење могу се организовати у складу са захтевима производње.
Готове цеви се прегледају за димензије, дебљину зида, геометрију углова, праволинију, стање завара, квалитет површине и тачност сечења пре паковања.
Начин паковања се бира према величини цеви, количини поруџбине, начину транспорта и условима истовара купца.
За прецизне шупље профиле, контрола димензија је једнако важна као и основни тип челика.
Током производње, контрола квалитета се фокусира на тачке које могу директно утицати на производњу:
● Верификација материјала: Квалитет К235Б или К355Б се проверава у складу са захтевима поруџбине.
● Дебљина зида: Стварна дебљина се прати како би се одржала специфицирана толеранција од ±0,1 мм.
● Димензије пресека: Спољне димензије се проверавају након димензионисања уместо да се ослањају само на подешавања машине за обликовање.
● Геометрија угла: 90° профил и вертикалност угла се прегледају да би се идентификовала девијација формирања.
● Правост: Завршене дужине се проверавају на савијање или изобличење које би могло утицати на склапање оквира.
● Стање заваривања: Уздужни високофреквентни завар се надгледа ради видљивих дефеката и конзистентности формирања.
● Квалитет краја: Одсечени крајеви се проверавају након сечења, скошења или уклањања ивица.
● Конзистентност серије: Производни узорци се пореде у целој серији како би се смањиле варијације димензија између пакета.
За пројекте са строжим захтевима за инспекцију, записи о инспекцији димензија и инспекција треће стране могу се организовати у складу са спецификацијом поруџбине.
Класа материјала треба да се бира у складу са стварним структурним оптерећењем, а не једноставно бирањем више класе.
|
Материјал |
Типична употреба |
Разматрање избора |
|
К235Б |
Унутрашњи оквири, декоративне конструкције, рамови опреме, плафонске конструкције, регали за лака оптерећења |
Погодно за многе конвенционалне примене у производњи где је стандардна структурна чврстоћа довољна |
|
К355Б |
Тежи рамови, носиве платформе, регали за тешка оптерећења, базе опреме, конструктивне апликације са већим захтевима за чврстоћом |
Виша класа чврстоће за апликације где структурни прорачуни захтевају већу чврстоћу материјала |
За носеће конструкције, коначни избор материјала треба да прати прорачун конструкције, шифру пројекта, начин повезивања и потребан фактор сигурности.
Користи се за унутрашње међуспратне оквире, преграде, потпорне конструкције плафона, изложбене структуре и друге челичне оквире где су тачност димензија и изглед важни.
Контролисана геометрија пресека је корисна за оквире опреме за аутоматизацију, базе машина, носаче транспортера, структуре инструмената и готова кућишта опреме.
Погодно за хотелске ентеријере, изложбене хале, комерцијалне просторе, компоненте степеништа, украсне оквире и архитектонске челичне конструкције које захтевају чисте равне линије.
Секције К235Б или К355Б се могу изабрати у складу са захтевима оптерећења за полице за складиштење, радне станице, индустријске платформе и структуре за подршку опреме.
Прилагођене димензије, фиксне дужине, рупе, косине, ивице и друге операције обраде могу се испоручити када се цев интегрише у израђени склоп.
|
Феатуре |
Прецизна правоугаона цев |
Конвенционална цев са заобљеним угловима |
|
Цорнер Профиле |
Дефинисан угао од 90° |
Заобљени угао |
|
Јоинт Аппеаранце |
Чистије када су делови блиско поравнати |
Радијус угла може створити видљиве празнине |
|
Димензионална контрола |
Дизајниран за строже захтеве димензија |
Зависи од стандардне толеранције производа |
|
Фабрицатион |
Погодно за прецизну израду оквира |
Погодно за општу конструкцију |
|
Површинска обрада |
Погодно за фарбање и премазивање прахом |
Погодно за уобичајене процесе завршне обраде |
|
Типично позиционирање |
Прецизне конструкције, опрема, архитектонски радови |
Опште примене у конструкцијама и производњи |
Главна предност није у томе што цев замењује сваки уобичајени шупљи део. То је да контролисани угао и профил димензија могу бити корисни тамо где су тачност израде и готов изглед део захтева пројекта.
Стандардни производ се испоручује као црни непревучени челик.
Ова конфигурација се често бира када купац планира да изврши површинску обраду након производње. У зависности од пројекта, доступни процеси завршне обраде могу укључивати:
● Сликање
● Прашкасти премаз
● Завршетак печења
● Галванизација
● Други специфицирани антикорозивни третмани
Пре наношења премаза, површину треба правилно очистити и припремити према изабраном систему премаза. За пројекте који су изложени влази, спољашњим временским приликама, сланом спреју или корозивним срединама, треба одредити одговарајући систем за заштиту од корозије уместо да се користи необрађени црни челик.
Цев се може испоручити у складу са захтевима производње, а не само као стандардне дужине од 6 м.
Доступне опције укључују:
● Сечење фиксне дужине 3–12 м
● Прецизно сечење
● Кошење
● Скидање ивица
● Бевелинг
● Претходно бушење
● Поново премазивање или цинковање
● Прилагођене димензије пресека
● Прилагођена дебљина зида
● Посебна обрада према цртежима
За понуду, купци треба да обезбеде потребну величину пресека, дебљину зида, квалитет материјала, количину, дужину, површинску обраду и све цртеже за машинску обраду.
За поруџбине за инжењеринг и производњу, најважније спецификације које треба потврдити пре куповине нису само спољне димензије.
Купци треба да наведу:
1. Величина пресека: квадратне или правоугаоне димензије.
2. Дебљина зида: потребна дебљина и толеранција.
3. Степен челика: К235Б или К355Б.
4. Дужина: стандардне 6 м или фиксне дужине од 3-12 м.
5. Захтев за угао: потребна геометрија и толеранција од 90°.
6.Сурфаце: црни челик или секундарна обрада површине.
7. Машинска обрада: сечење, бушење, укошење, скошење или уклањање ивица.
8.Инспекција: стандардна фабричка инспекција или додатна инспекција треће стране.
За поновљене пројекте, задржавање исте класе материјала, димензија пресека, дебљине зида, метода обраде и захтева за инспекцију помаже у одржавању доследности између серија.
Ронгхенг Интеллигент Мануфацтуринг (Тиањин) Импорт & Екпорт Цо., Лтд. управља међународном продајном платформом коју подржава Тиањин Гефу Стеел, интегришући ресурсе за производњу челика са извозним снабдевањем.
Компанија се налази у индустријској зони Дакиузхуанг, Тиањин, једној од највећих области производње челика у Кини. Његов асортиман обухвата челичне цеви, шупље профиле, челичне профиле, поцинковане производе и фотонапонске монтажне производе.
За велике пројекте, Ронгхенг подржава прилагођене димензије, испоруку фиксне дужине, секундарну обраду, ОЕМ/ОДМ захтеве и инспекцију засновану на пројекту. Годишња производња и продаја челика групе премашују 1,3 милиона тона, подржавајући набавку контејнера и инжињеринга.
За веће поруџбине, распоред производње и испорука се обично договарају према спецификацији, количини, захтевима обраде и условима инспекције.
Главна разлика је геометрија угла и захтеви за контролу димензија. Конвенционалне квадратне цеви обично имају заобљене углове, док је овај производ формиран са више дефинисаним профилом углова од 90° за примене где су важни спојеви и изглед.
Не. То је заварени шупљи профил произведен прогресивним хладним обликовањем праћеним високофреквентним заваривањем. Стога је не треба описати као бешавну цев.
Да. Непремазана површина од црног челика може се припремити за фарбање, премазивање прахом, завршну обраду печења или друге специфициране површинске обраде. Пре наношења премаза потребно је правилно чишћење површине и припрема.
Да. Необрађени угљенични челик може оксидирати када је изложен влази. Препоручује се складиштење у затвореном на сувом, а цеви треба заштитити од кише, кондензације и дуготрајних влажних услова пре површинске обраде.
К235Б је погодан за многе конвенционалне унутрашње оквире, структуре опреме и декоративне апликације. К355Б треба узети у обзир када структурални дизајн захтева већу чврстоћу материјала или када примена укључује веће оптерећење.
Стандардна дужина је 6 м. Прилагођене фиксне дужине од 3-12 м могу се уредити према захтевима поруџбине.
Да. Прецизно сечење, бушење, искошење, скидање ивица и косење могу се организовати према цртежима или захтевима обраде.
Наведите димензије пресека, дебљину зида, квалитет материјала, количину, потребну дужину, површинску обраду и све додатне захтеве за машинску обраду. Цртежи се препоручују за нестандардну обраду.
Стандардна верзија од црног челика се не препоручује за дуготрајно излагање на отвореном без заштите од корозије. За спољашње, влажне, приобалне или корозивне средине, треба размотрити поцинковани или на други начин заштићен челик.
Да. Поред наведених распона квадратних и правоугаоних цеви, могуће је разговарати о прилагођеним димензијама, дебљинама зидова, дужинама, машинској обради и површинској обради према захтевима пројекта.
Адреса
Секундарни артеријски пут бр. 2-1, подручје проширења индустријске зоне Дакиузхуанг, округ Јингхаи, Тиањин, Кина
Тел
Емаил