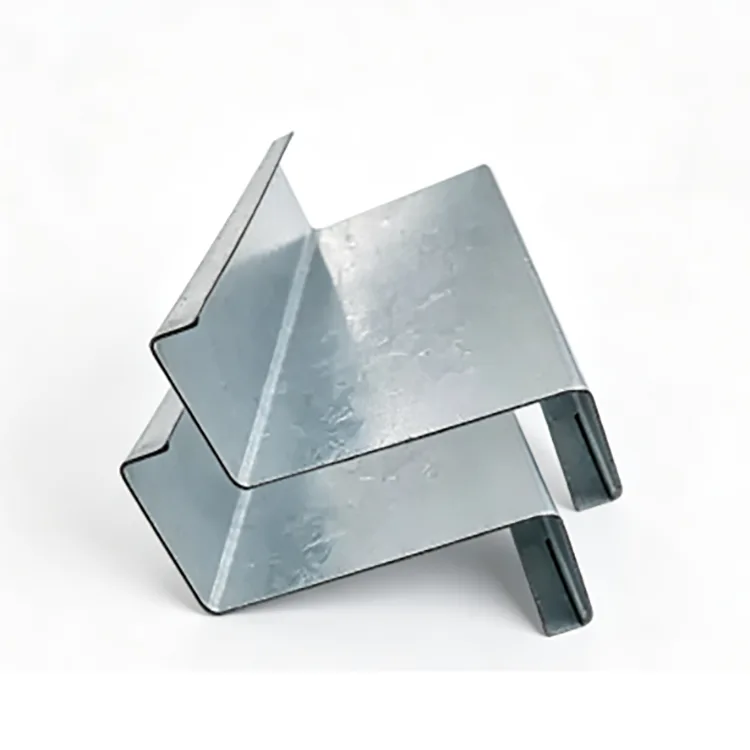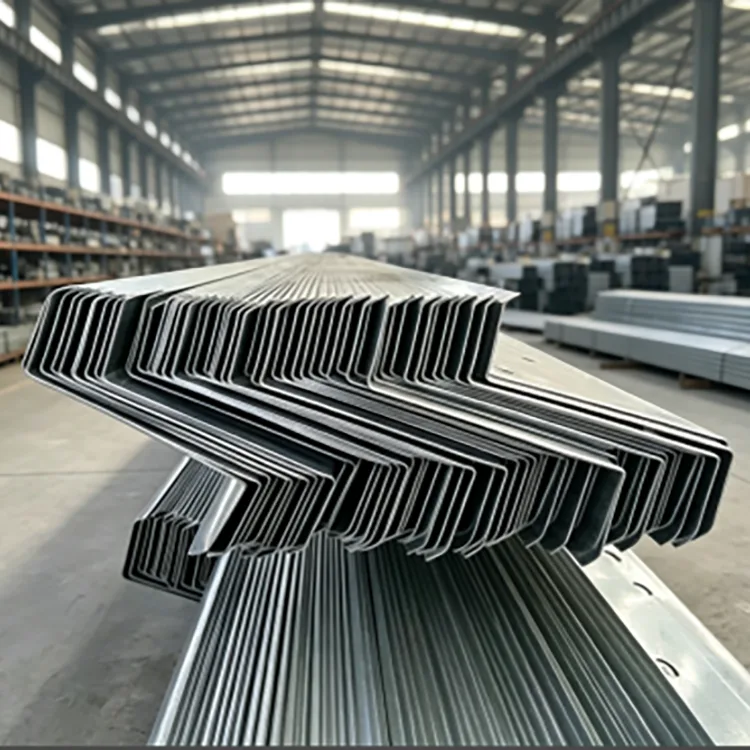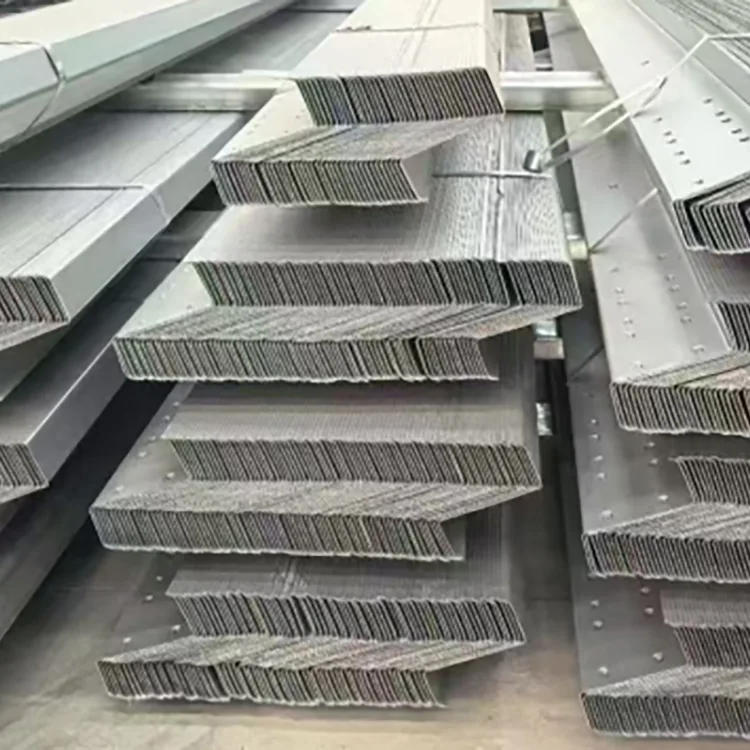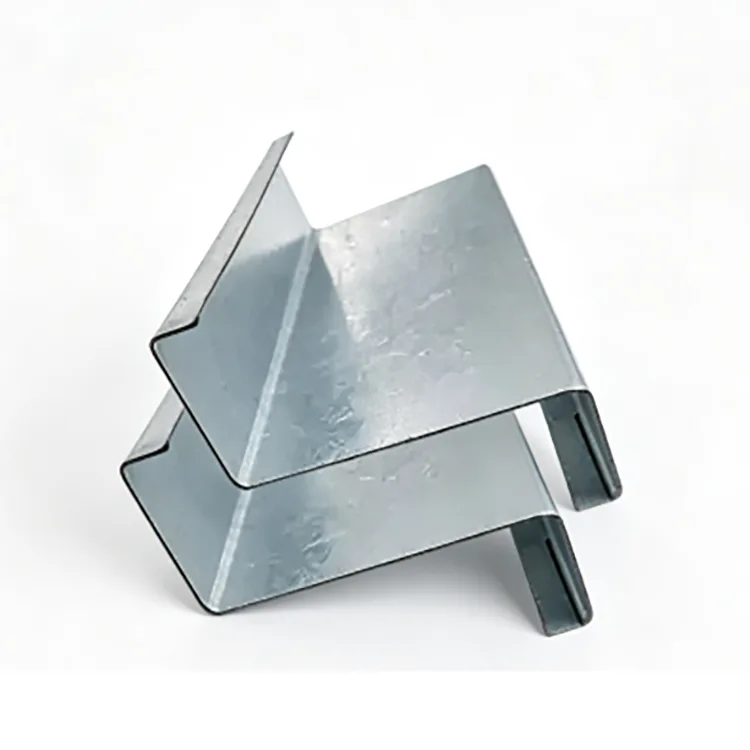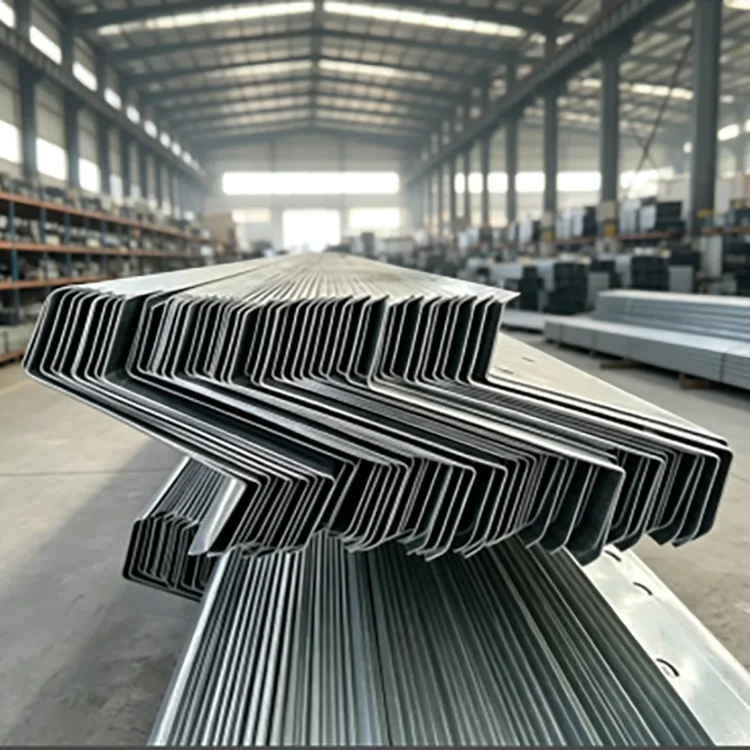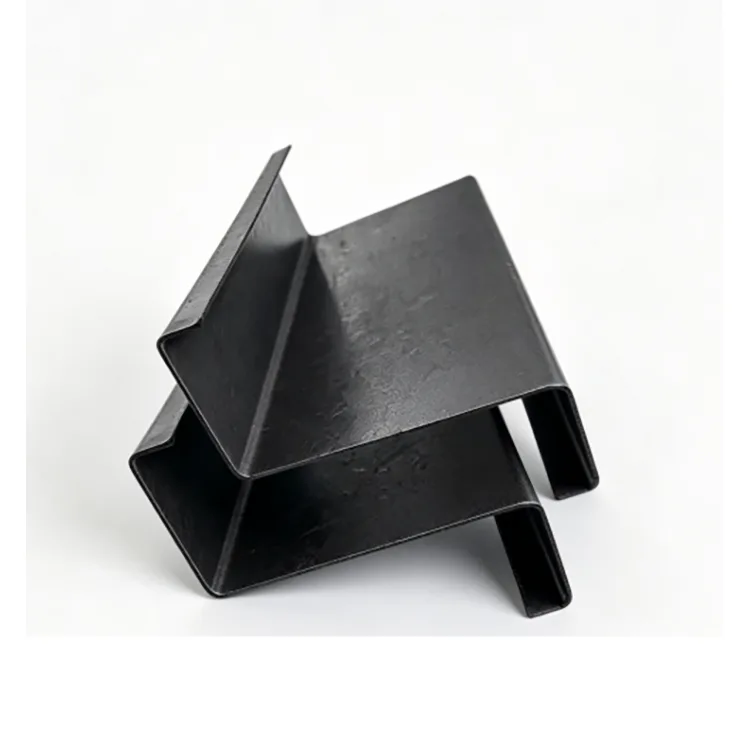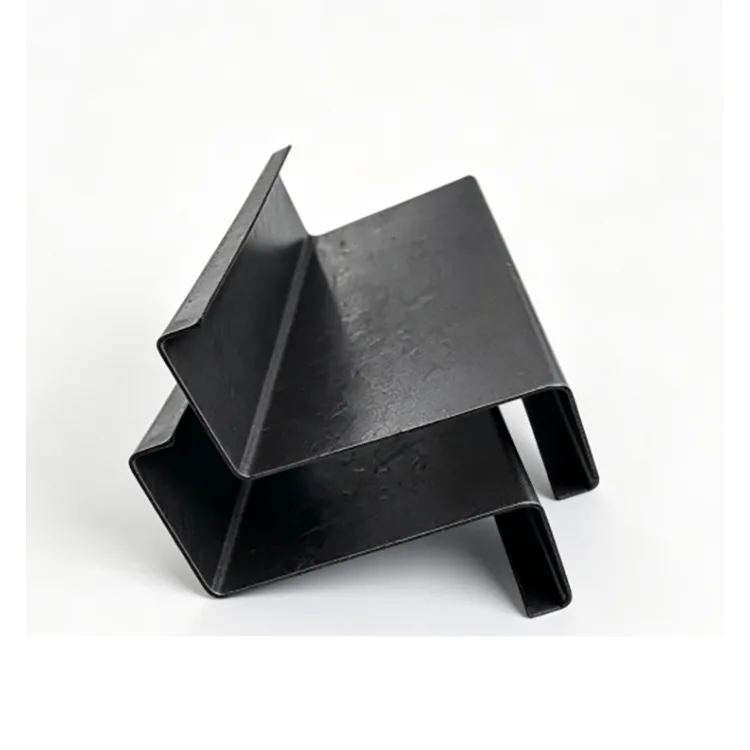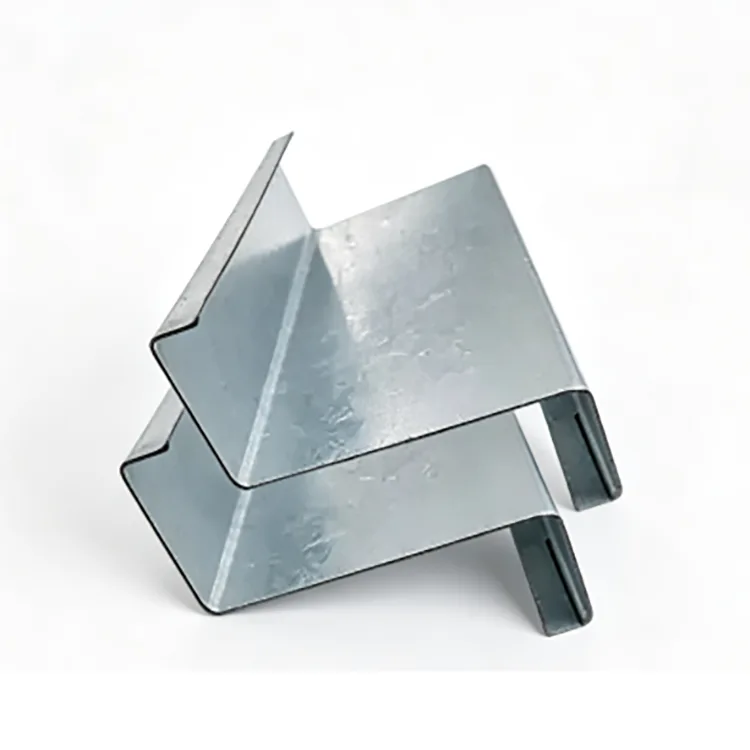
Топло поцинковани З-профил се прво формира у З-секцију, а затим се поцинкује као готов профил. Ово даје косим кровним конструкцијама предност преклапања З челика док штити формиране углове, спојне површине и пробушене рупе од спољне корозије. Уобичајено је назначено за кровове фабрика, кровне ПВ, приобалне зграде, објекте за стоку и влажне индустријске објекте.
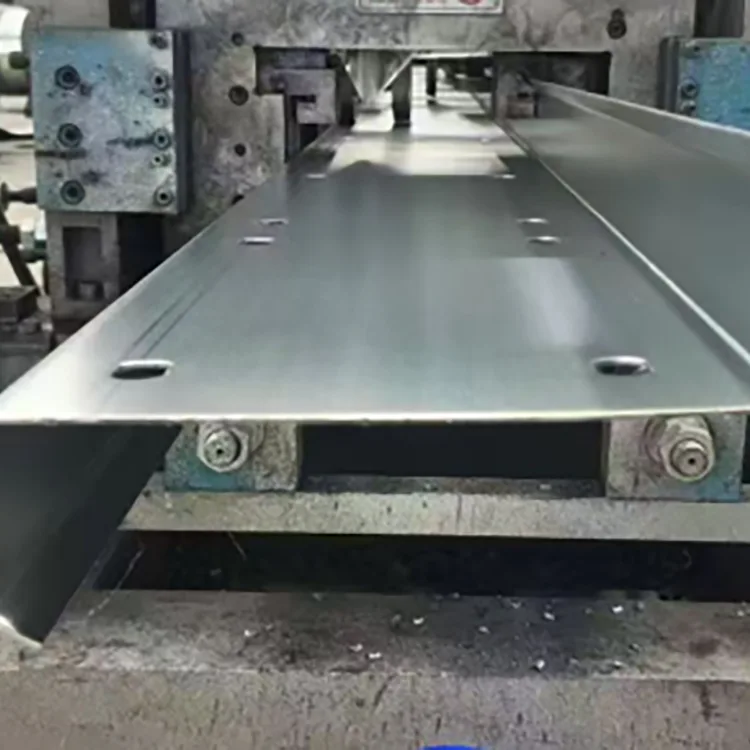
Поцинковани З гред је хладно обликовани структурни профил направљен од челичне траке К235Б или К355Б. Трака пролази кроз више ваљака за формирање да би се направио З профил, након чега следи сечење, пробијање и обрада углова. Готови елемент се затим кисели, топи и топло поцинкује као комплетан профил.
З профил се углавном користи на косим крововима јер се суседни елементи могу преклапати на својим крајевима. Ово подржава континуиране греде и може смањити одвојене спојеве у поређењу са конвенционалним Ц профилима. Такође се може користити за уоквиривање зидова и других лаких челичних конструкција када његова геометрија и носивост одговарају дизајну.
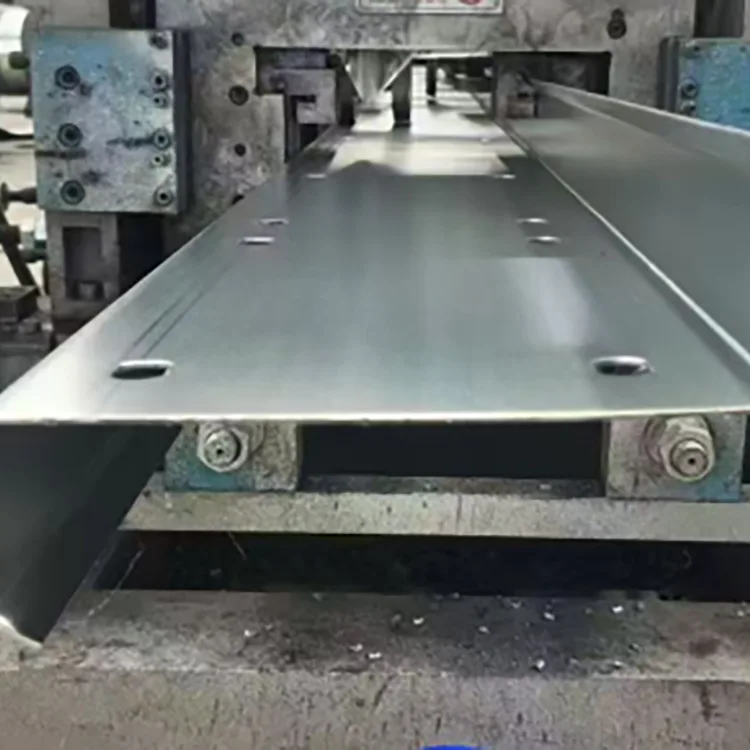
Редослед производње је важан: формирање, сечење и штанцање се завршавају пре цинковања, омогућавајући завршеном З пресеку и његовим обрађеним површинама да приме цинк премаз током фазе цинковања.
Где З одељак чини разлику
Дефинишућа карактеристика З греде је преклапање између суседних чланова.
На косом крову, горња и доња прирубница суседних З-секција се могу преклапати, омогућавајући линији греда да се настави кроз кровну конструкцију. Ово може смањити рад на сечењу и повезивању у поређењу са засебним елементима на сваком распону.
Кровови са нагибом изнад 10° су генерално погоднији за коришћење предности преклапања З-пресека. Испод око 8°, Ц гред може понудити једноставнији распоред.
З греде се такође могу користити као зидне греде. Завршни део треба да прати конструкцијске цртеже и прорачун оптерећења.
Поцинковање се обавља после производње
Челична трака се прво обрађује у готов З пресек. Радови на сечењу, пробијању и угловима су завршени пре него што елемент уђе у каду за галванизацију. Комплетан профил се затим чисти, топи и потапа у растопљени цинк на приближно 450°Ц.
Челични намотај → нивелисање → хладно ваљање → сечење фиксне дужине → пробијање и сечење углова → равнање и ослобађање од напрезања → одмашћивање и лужење → топљење → сушење → топло цинковање → хлађење и пасивација → контрола превлаке цинком → контрола изгледа → паковање.
Овакав редослед омогућава да се формирани углови и спојне рупе галванизирају заједно са завршеним профилом.
Главне спецификације
Ставка
Спецификација
Квалитет челика
К235Б, К355Б
Опсег пресека
З100–З300
Дебљина зида
1,2–3,0 мм
Начин формирања
Хладно формирање ваљака
Метода галванизације
Свеукупно топло цинковање након формирања
Стандардни премаз цинка
≥85 μм
Повећан премаз
120–180 μм
Високо корозивни премаз
200–275 μм
Површина
Сребрно сива топло поцинкована завршна обрада
Површински захтев
Без изложеног челика, прекомерног накупљања цинка или љуштења
Обрада
Сечење, штанцање, сечење углова, производња фиксне дужине
Стандард за конструкцијски челик
ГБ/Т 6728-2025
Стандард за галванизацију
ЕН ИСО 1461
Цинк премаз треба да одговара окружењу корозије
За нормалну спољашњу експозицију у унутрашњости, као што су обични фабрички кровови и кровне ПВ структуре без сланог спреја или хемијских гасова, ≥85 μм је уобичајена почетна спецификација.
За сточарске објекте, влажне радионице и грађевине уз реку, 120–180 μм обезбеђује виши ниво премаза.
За приобална подручја, луке, хемијска постројења и околину отпадних вода, препоручени опсег се може повећати на 200–275 μм.
Животна средина
Препоручени премаз цинка
Осушите у затвореном простору
Непремазани З гред може бити довољан
Нормално унутрашњост на отвореном
≥85 μм
Влажна / средња корозија
120–180 μм
Обална / јака корозија
200–275 μм
Завршни премаз треба потврдити у складу са корозионим окружењем пројекта и захтевима дизајна.
К235Б или К355Б?
За обичне фабричке кровове, кровне фотонапонске структуре и пољопривредне зграде, К235Б је обично довољан када захтевани пресек и дебљина задовољавају израчуната оптерећења.
К355Б је погодан за греде великог распона, подручја са јаким снегом, регионе са јаким ветром и захтевне приобалне пројекте. На основу достављених података о пројекту, К355Б може да обезбеди приближно 30% већу носивост на истој деоници под упоредивим условима. Да ли ово дозвољава мањи пресек или мању потрошњу челика мора се утврдити прорачуном конструкције.
Према томе, класа материјала треба да буде изабрана у складу са структурним захтевима.
З пресек и избор дебљине зида
Висина пресека одређује укупну геометрију греде, док дебљина зида утиче на отпорност на оптерећење и деформације.
З Висина
Типична примена
З100–З140
Мали распони, мала оптерећења, секундарне греде, конструкције стакленика
Кровови великог распона, велика оптерећења снега, велике индустријске зграде
За дебљину зида:
1,2–1,4 мм се генерално користи за мале распоне и апликације са малим оптерећењем.
1,5–2,0 мм је уобичајени опсег за фабричке кровне греде и кровне фотонапонске структуре.
2,2–3,0 мм је погоднији када кров има веће распоне или већа оптерећења од снега, ветра или конструкције.
Висину и дебљину пресека треба изабрати заједно са распоном, размаком међу гредама, оптерећењем крова и дозвољеном деформацијом.
Где се користи поцинковани З гребен
Кровови за фабрику челика: кровне греде и зидне греде за изложене индустријске зграде.
Кровни фотонапонски системи: посебно нагнути кровови где се преклапају З-пресеки могу поједноставити распоред греда.
Обалне зграде: изложени кровови и системи ограђених просторија у близини обале и лука, користећи повећани премаз цинка где је то потребно.
Сточарске и пољопривредне конструкције: шупе са високом влажношћу, стакленици и друге зграде у којима кондензација може убрзати корозију челика.
Влажни индустријски објекти: кровни и зидни оквири око радионица где би обичан црни челик захтевао додатну заштиту од корозије.
Спољне челичне конструкције лаке ширине: комуналне и друге изложене конструкције косих кровова.
Шта топло цинковање додаје
Превлака цинка пружа баријеру и жртву заштиту. Одваја челичну подлогу од влаге и кисеоника, док цинк такође може да обезбеди електрохемијску заштиту око малих површина локалног оштећења премаза.
Ово је корисно за кровне греде јер је префарбавање уграђене кровне конструкције теже него третирање челика на нивоу тла.
Топло цинковање обезбеђује заштиту од корозије на формираним површинама. Није замена за исправну дренажу, пројектовање прикључака или поправку локације након сечења и заваривања.
Три уобичајена поређења набавки
Поцинковани З гред наспрам поцинковани Ц гред
З оквир је посебно користан када се суседни елементи могу преклапати дуж косог крова. Ц гребен је често погоднији за равније кровове или распореде где преклапање нуди мало практичне користи.
Поцинковани З-профил у односу на фарбани З-профил
Боја пружа површинску заштиту, али треба узети у обзир оштећења око углова, рупа, посекотина и спојних места. Топло цинковање се примењује на завршени профил и обезбеђује заштиту од корозије изложеног челика. Често цитирани „5-10 пута дужи“ животни век не треба третирати као универзално правило јер перформансе боје у великој мери зависе од система премаза, припреме и експозиције.
Електрогалванизовани премази су обично много тањи од топло поцинкованих премаза. За дуготрајно излагање на отвореном, топло цинковање је генерално назначено када је потребна значајна заштита цинком.
Шта купци треба да провере пре наручивања
За пројектовани кровни пројекат, редослед треба да идентификује више од само „З греда“.
Пресек: З100–З300 или профил специфичан за цртеж.
Дебљина зида: 1,2–3,0 мм.
Квалитет челика: К235Б или К355Б.
Превлака цинка: ≥85 μм, 120–180 μм или 200–275 μм према експозицији.
Дужина: стандардна или фиксна нестандардна дужина.
Пробијање: пречник рупе, размак и локација према цртежима.
Површина: топло поцинкована након формирања и израде.
Јасну спецификацију као што је К355Б / З200 / 2,0 мм / 200 μм цинк / фиксна дужина / претходно избушено је произвођачу лакше да цитира и производи доследно него општи захтев за „поцинковани З челик“.
Веза и обрада сајта
Главно сечење и пробијање би требало да буду завршени пре цинковања. Ако је додатно бушење или сечење неизбежно на лицу места, изложени челик треба очистити и третирати одговарајућим премазом за поправку богатом цинком.
Заваривањем се уклања цинк око завара. Након заваривања, подручје треба очистити и поправити. Тамо где конструктивни дизајн дозвољава, вијчани спојеви су лакши за управљање на поцинкованим гредама.
Производња и контрола квалитета
Контрола производње почиње са челичном траком. Долазни калем се проверава за ниво, дебљину и стање површине пре формирања ваљака.
Током обликовања, провере димензија се фокусирају на висину пресека, геометрију прирубнице, дебљину зида, равност и увијање. Пробијање се проверава у односу на одобрени цртеж.
Након цинковања, премаз се проверава на покривеност, дебљину, изглед и недостатке као што су голе површине, љуштење или прекомерно накупљање цинка. Пре паковања се такође проверавају тачност фиксне дужине и укупна равност.
Референца за одабир пројекта
Стрми фабрички кров или ПВ на крову: К235Б, З160–З200, 1,5–2,0 мм, ≥85 μм.
Сточарство, влажна радионица или пројекат на обали реке: К235Б или К355Б, 120–180 μм.
Обални или лучки пројекат: К355Б, 200–275 μм, са дебљином зида одабраном за конструктивно оптерећење.
Кров великог распона са јаким ветром или снегом: К355Б, већи З пресек и дебљина зида 2,2–3,0 мм где је потребно.
Суви унутрашњи кров: необложени хладно обликовани З гред може бити економичнији избор.
ФАК
К1. Да ли ће се поцинкована превлака оштетити када се З греде преклапају?
Нормално преклапање вијцима не би требало да изазове љуштење велике површине када поцинковани премаз има добру адхезију. Мала механичка оштећења могу се поправити бојом за поправку богатом цинком.
К2. Да ли се поцинковани З-профили могу заварити?
Да, али цинк премаз око завара ће се оштетити топлотом. Заварено подручје треба очистити и поправити након заваривања. Вијчани спојеви се генерално преферирају тамо где је то практично.
К3. Да ли је З гред погодан само за кровове?
Не. Може се користити и као зидна греда. Међутим, Ц греде су често погодније за зидне системе јер је преклапање З-пресека мање корисно код вертикалних зидних оквира.
К4. Може ли се поцинковани З гред користити за 25-годишњи кровни ПВ пројекат?
Може се одредити за дуговечне фотонапонске структуре, али премаз цинка мора бити усклађен са стварном околином. Унутрашњи и обални пројекти не би требало аутоматски да користе исту дебљину премаза.
К5. Како да идентификујем З гред који је поцинкован пре формирања?
Проверите формиране углове за континуирано пуцање или љуштење цинканог премаза. За набавку, потврдите производни процес и захтевајте да се З одељак формира и удари пре топлог цинковања.
К6. Може ли произвођач да испоручи претходно избушене З-преграде?
Да. Величина рупа, размак и положај могу се произвести према структурним цртежима. Завршетак штанцања пре цинковања такође омогућава да обрађене површине добију цинк током фазе цинковања.
К7. Који премаз цинка треба користити у близини обале?
За јаку обалну изложеност, премаз од 200–275 μм може се навести као почетни захтев. Завршни премаз треба одредити према условима корозије пројекта и важећим спецификацијама.
К8. Да ли је дебљи З пурлин увек бољи?
Не. Дебљи зид повећава потрошњу челика и трошкове. Тачна дебљина зависи од распона, размака, оптерећења ветром и снегом, висине пресека и прорачуна конструкције.
Хот Тагс: Произвођач поцинкованих З гредица, добављач З гредица, поцинкованог челика З гредица
Реците РонгХенг-у који вам је потребан челични производ, величину, квалитет, количину, потребе за прилагођавањем и испоруком, а наш извозни тим може да прегледа ваш упит.
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића. Политика приватности