Производи
Поцинковани У-канал
  • Поцинковани У-каналПоцинковани У-канал
  • Поцинковани У-каналПоцинковани У-канал
  • Поцинковани У-каналПоцинковани У-канал

Поцинковани У-канал

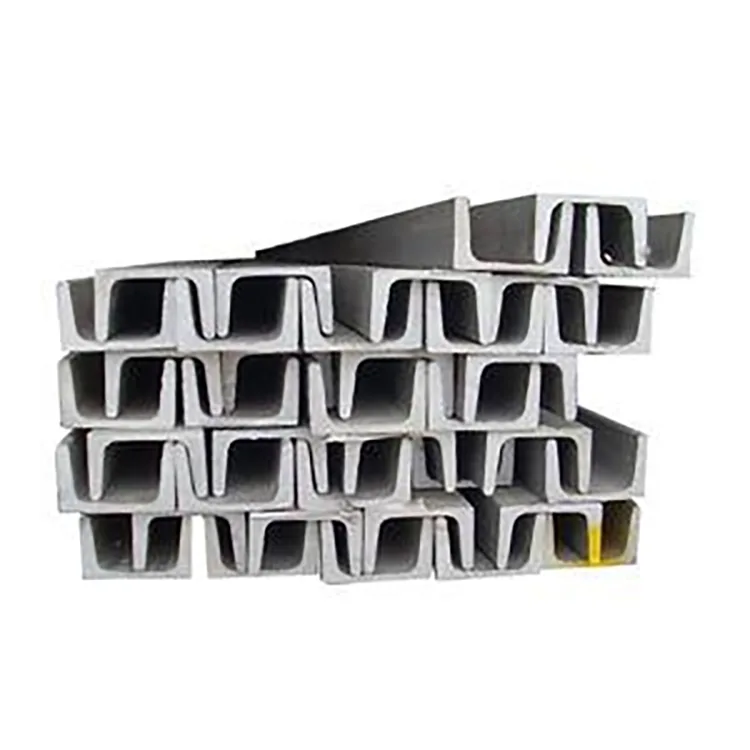
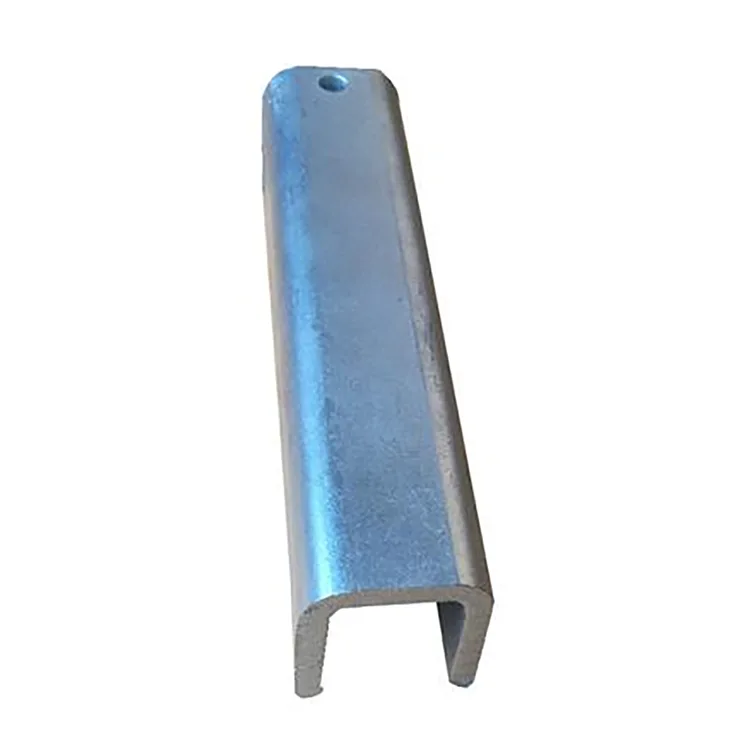
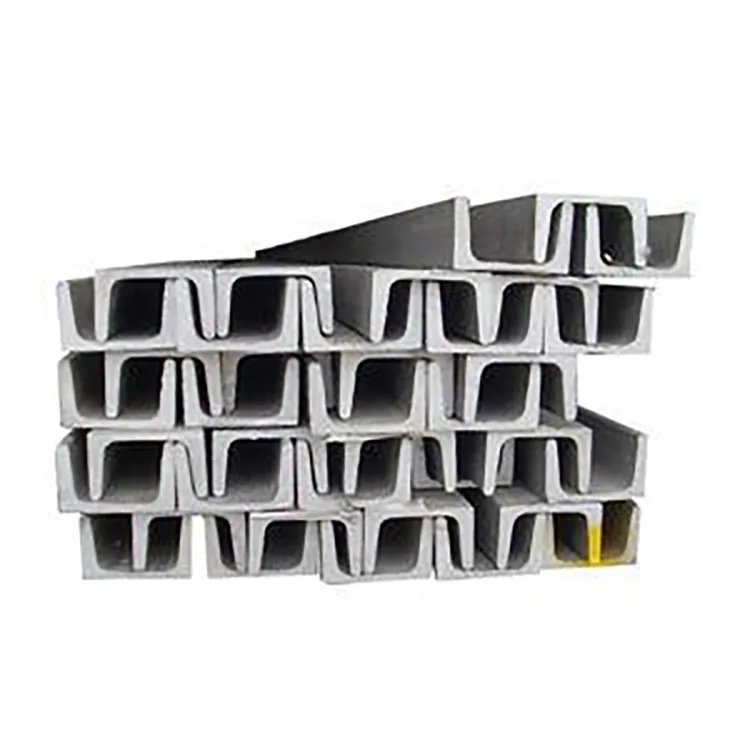
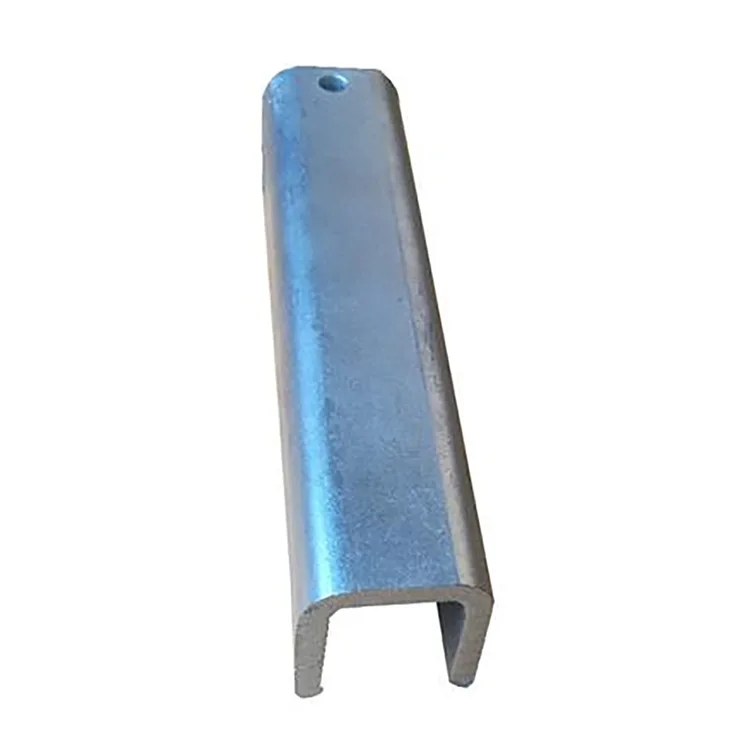
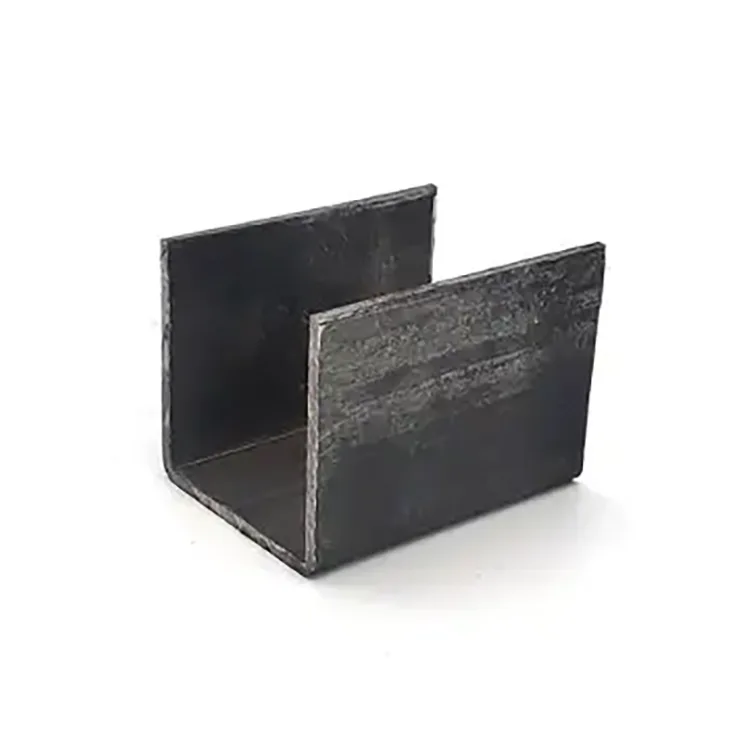
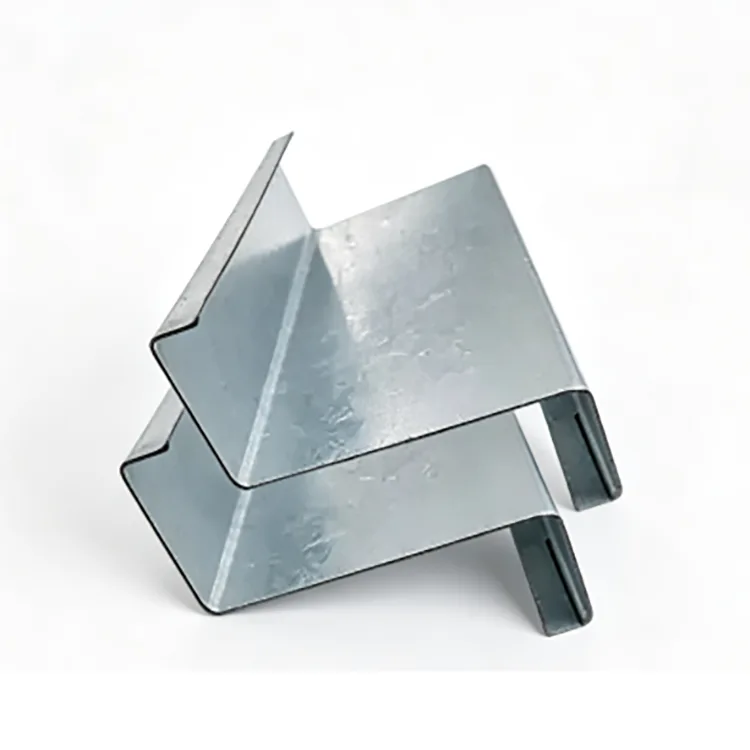
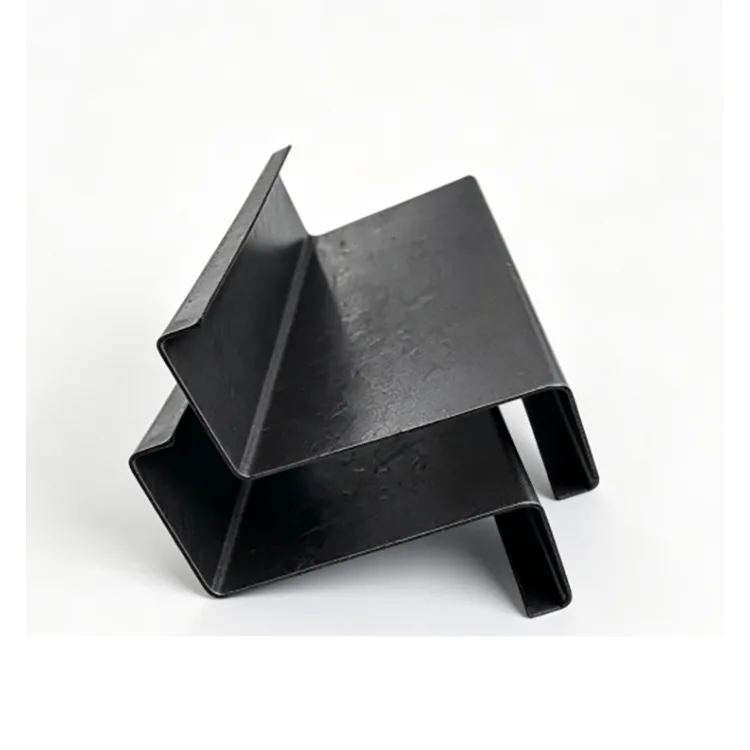
Поцинковани У-канал је хладно обликовани отворени челични профил који је завршен врућим поцинчавањем након формирања, пробијања и сечења. Профил у облику слова У пружа погодну основу за носаче опреме, причвршћивање цеви, уграђене конструкције и спољне оквире, док премаз цинка штити челик од влаге и атмосферске корозије. Типови К235Б и К355Б су доступни у одељцима У80–У300, са дебљином зида од 0,8–3,0 мм и прилагођеном обрадом за захтеве пројекта.

Поцинковани У-канал се бира када је пројекту потребна отворена челична секција за фиксирање, позиционирање или подупирање компоненти на отвореном, а не затворена цев или конвенционални Ц/З гред.

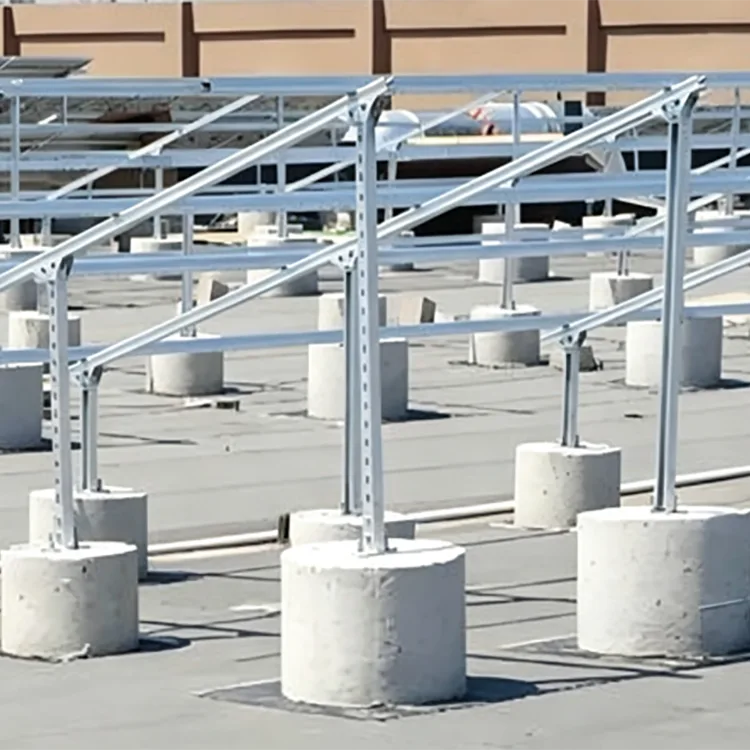
Секција у облику слова У ствара непрекидну базу и бочне прирубнице за завртње, стезање и повезивање. Обично се користи за базе опреме, носаче цеви, фотонапонске структуре, спољне оквире, уграђене носаче и комуналне инсталације.

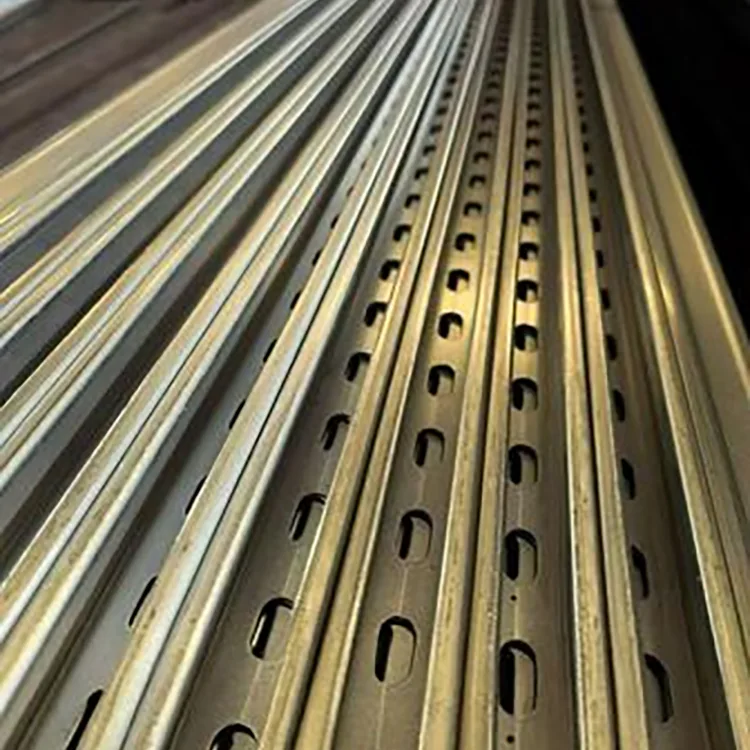
Редослед производње је важан. Челична трака се прво котрља у жељени У профил, након чега следи сечење и пробијање. Завршени део се затим хемијски претходно третира и топло поцинкује. Овај приступ избегава савијање поцинковане траке у коначни облик и обезбеђује заштиту од цинка за формирани део, укључујући и унутрашњост У канала.

За пројекте на отвореном, исправна комбинација није једноставно „дебљи цинк = бољи“. Величину пресека, квалитет челика, дебљину зида, структурно оптерећење, окружење изложености и очекивани сервисни период треба размотрити заједно.

Galvanized U-ChannelGalvanized U-ChannelGalvanized U-Channel


Одељак Геометрија је важна

Главна предност У канала је његова отворена геометрија.

Доњи део обезбеђује непрекидну носиву површину, док се две бочне прирубнице могу користити за вијчане везе, стеге, конзоле и компоненте за позиционирање. Ово га чини корисним тамо где инсталатерима треба приступ вези са отворене стране.

У поређењу са Ц или З секцијом, У канал је генерално погоднији за базе опреме, носаче цеви и структуре за позиционирање. Ц и З пресеци се чешће бирају према њиховом структурном понашању као греде или елементи оквира.

За пројекат који укључује фотонапонску опрему, спољне цевоводе или носаче машина, У одељак стога може смањити потребу за додатним израђеним носачима.


Техничке спецификације

Ставка

Спецификација

Производ

Поцинковани У-канал

Основни материјал

К235Б, К355Б хладно обликовани челик

Мануфацтуринг

Обликовање ваљака + топло цинковање

Секција

У80–У300

Валл Тхицкнесс

0,8–3,0 мм

Стандардни премаз цинка

85 μм+

Опција средње корозије

120–180 μм

Опција тешке корозије

200–275 μм

Површина

Уједначена сребрно сива поцинкована завршна обрада

Стандард

ГБ/Т 6728-2025; ЕН ИСО 1461

Обрада

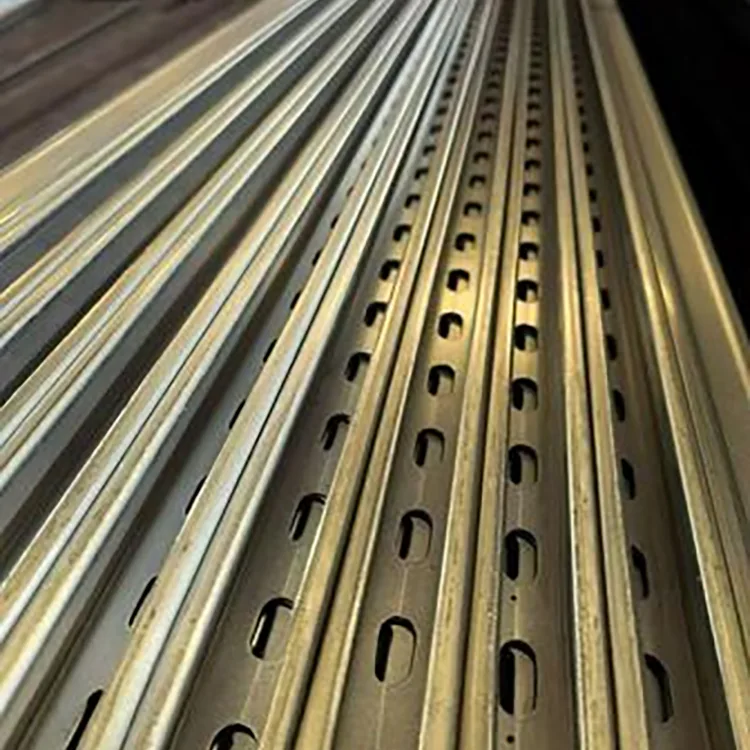
Сечење, пробијање, сечење углова, производња фиксне дужине и друге прилагођене операције

Прилагођавање

Нестандардни пресек, дебљина зида, дужина и распоред рупа


Зашто прво формирати, а касније галванизирати?

За ову врсту производа, формирање и већина производње треба да буду завршени пре топлог цинковања.

Пут производње је:

Контрола челичне траке → Нивелисање → У-профилно обликовање ролни → ЦНЦ сечење → Пробијање и обрада углова → Исправљање → Одмашћивање → Кисељење → Флуксовање → Сушење → Топло цинковање → Хлађење/пасивација → Контрола цинка → Завршна контрола → Паковање

Ова секвенца омогућава произвођачу да контролише коначне димензије У-пресека пре цинковања.

То такође значи да се рупе, углови и унутрашњост формираног профила третирају као део готовог пресека уместо да се ослањају на премаз који мора да преживи наредне операције формирања.

Након цинковања треба избегавати непотребно савијање или тешко обликовање. Ако се материјал мора заварити или исећи на градилишту, оштећено подручје цинка треба очистити и поправити одговарајућим премазом богатим цинком.


Избор премаза цинка

Превлака цинка треба да буде усклађена са стварним окружењем корозије.

85 μм+ је погодна као почетна спецификација за обичне примене на отвореном у унутрашњим областима где је изложеност релативно умерена.

За 120–180 μм, премаз се може размотрити за влажне фабрике, пољопривредне и сточарске објекте, инсталације поред реке и друге локације са трајнијом влагом.

За 200–275 μм, тежи премаз је намењен пројектима са јачом изложеношћу корозији, као што су приобална подручја, луке, хемијска постројења и окружења отпадних вода. Тачан захтев премаза и даље треба да буде потврђен у односу на категорију корозије пројекта и применљиву спецификацију.

Дебљи слој цинка не компензује мању челичну секцију. Заштиту од корозије и пројектовање конструкције треба посебно проценити.


К235Б или К355Б?

Квалитет челика треба да прати структурно оптерећење, а не захтеве за цинк.

К235Б је практичан избор за уобичајене носаче опреме, спољне конзоле, носаче цеви, фотонапонске помоћне структуре и опште општинске примене.

К355Б је погоднији за апликације са већим оптерећењем као што су велике базе опреме, теже потпорне конструкције, јак ветар или снег и пројекти где конструкцијски дизајн захтева челик веће чврстоће.

За испоручени асортиман производа, К355Б је описан као обезбеђивање приближно 30% веће носивости при истој величини пресека у применљивим условима пројектовања. Ово треба третирати као поређење пројекта/дизајна, а не као универзално правило замене; завршни део треба проверити у односу на инжењерско оптерећење.


У величина канала и дебљина зида

Опсег У80–У300 омогућава да се пресек прилагоди различитим оптерећењима носача.

У80–У120 се може користити за носаче лаких цеви, мале конзоле опреме, компоненте за позиционирање и секундарне структуре стакленика.

У140–У200 покрива многе главне апликације за подршку на отвореном, укључујући фотонапонске помоћне структуре, базе опреме и општинске инсталације.

У220–У300 је погоднији за базе тешке опреме, веће потпорне структуре и пројекте који захтевају већи капацитет секција.


За дебљину зида:

1,2–1,4 мм: носачи за лака оптерећења, елементи за позиционирање и апликације које нису примарне за подршку

1,5–2,0 мм: уобичајени опсег за спољне потпорне структуре и базе опреме

2,2–3,0 мм: већа оптерећења, велики ослонци, области са јаким ветром/снегом и апликације које захтевају већу отпорност на деформације

Коначну дебљину треба израчунати на основу стварног распона, начина спајања и примењеног оптерећења.


Апликације

Фотонапонске и ветроелектране

Поцинковани У-профили се могу користити за базе опреме, причврсне елементе, структуре за позиционирање и помоћне ослонце у спољашњим инсталацијама обновљиве енергије. Тамо где пројекат има 25-годишњи захтев за пројектовањем, премаз цинка треба да буде изабран у складу са стварном изложеношћу околини, а не да се специфицира исти премаз за сваку локацију.


Приобална и лучка подручја

Слани спреј и упорна влага убрзавају корозију на изложеном челику. Поцинковани профили у облику слова У са тежим премазом могу се користити за спољне носаче опреме, уграђене основе и причврсне конструкције где је погодна геометрија пресека.


Сточарски и пољопривредни објекти

Вентилациони системи, цевоводи, носачи опреме и конструкције стакленика могу бити изложени високој влажности и атмосфери која садржи амонијак. Поцинковани челик пружа бољу заштиту од корозије од незаштићеног црног челика у овим условима.


Постројења за хемикалије и отпадне воде

Носачи опреме, структуре за причвршћивање цеви и спољни оквири могу имати користи од топлог цинковања где је окружење компатибилно са поцинкованим челиком. За високо агресивно излагање хемикалијама, комплетан систем заштите од корозије треба одредити према хемијском медијуму.


Општинске спољне конструкције

Примене обухватају базе заштитне ограде, носаче за осветљење, структуре за причвршћивање саобраћајне опреме, пејзажне оквире и друге спољне челичне компоненте.


Фабрички спољни носачи

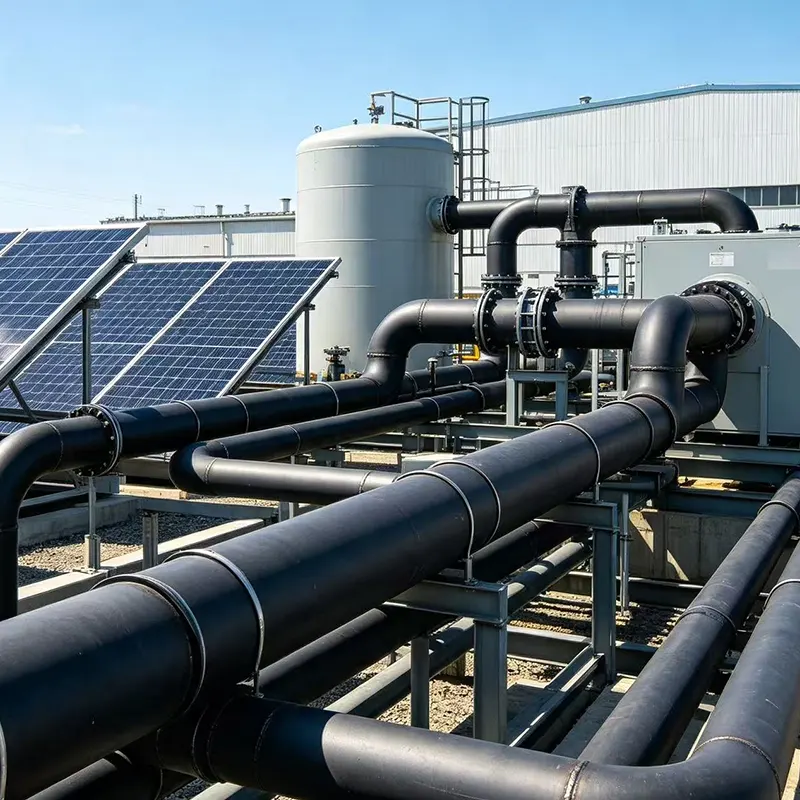
Може се користити за изложене цевоводе, носаче опреме, спољне причврсне структуре и комуналне потпоре око индустријских постројења.

Galvanized U-Channel


Две типичне пројектне апликације

Приобални индустријски парк

За пројекат подршке опреми на отвореном на приближно 2 км од обале, К355Б поцинковани У профил са 220 μм цинк премазом је изабран за носаче опреме и уграђене базе. Тежи премаз је одређен због излагања сланом спреју, док је челик веће чврстоће коришћен за захтев конструкцијског оптерећења. У профил је такође поједноставио позиционирање опреме и вијчане везе.


Надоградња објеката за стоку

Велики објекат за свиње и живину захтевао је потпорне елементе отпорне на корозију за опрему и цевоводе у окружењу високе влажности и изложености амонијаку. К235Б поцинковани У-профили су коришћени за носеће конструкције и елементе за причвршћивање. Отворени профил је омогућио практичну монтажу и подешавање, док је поцинкована површина смањила потребу за поновним третманом корозије.


Где поцинковани У-канал није најбољи избор

У канал не би требало аутоматски да замени сваки други челични пресек.

За кровне греде, Ц или З секције могу пружити прикладнију структурну конфигурацију.

За затворене конструкцијске елементе где су отпорност на торзију, затворена геометрија или изглед важни, квадратни или правоугаони шупљи делови могу бити пожељнији.

За суве унутрашње примене, необложени хладно обликовани У канал може бити економичнији ако није потребна заштита од корозије.

За високо агресивна хемијска окружења, само топло цинковање можда неће обезбедити потребну заштиту. Пре избора материјала треба прегледати хемијски медијум, концентрацију, температуру и време излагања.


Поцинковани У-канал против црног У-канала

Основна геометрија У-пресека може остати иста, али су услови примене другачији.

Фактор

Црни У канал

Поцинковани У-канал

Површина

Челик без премаза

Превлака цинка врућим потапањем

Сува употреба у затвореном простору

Погодно

Обично непотребно

Излагање на отвореном

Захтева додатни премаз/одржавање

Боље одговара

Влажно окружење

Већи ризик од корозије

Побољшана заштита од корозије

Приобална употреба

Захтева одговарајући систем корозије

Може се навести тешки премаз цинка

Почетни трошак

Ниже

Више

Одржавање

Може захтевати поновно фарбање

Ниже рутинско одржавање премаза


Контрола квалитета пре испоруке

Инспекција треба да обухвати и челични профил и квалитет поцинчавања.

Пре цинковања, У-профил се проверава за димензије пресека, равност, увијање, положај рупе и тачност сечења. Ово је важно јер премаз цинка не исправља проблеме са димензијама настали током обликовања ваљака.

Након цинковања, инспектори проверавају да ли површина има голе површине, прекомерно накупљање цинка, љуштење, пуцање и друге видљиве недостатке. Дебљина превлаке цинка може се мерити према договореној методи контроле.

За поруџбине пројекта, сертификати материјала, записи о контроли димензија, резултати инспекције поцинкованог премаза и друга документација квалитета могу се испоручити према захтевима купца.


Обрада и производња по мери

У канал се може испоручити као стандардни равни пресек или обрађен пре цинковања.

Типичне прилагођене операције укључују сечење фиксне дужине, пробијање, сечење углова, позиционирање рупа и производњу нестандардних пресека. Завршетак ових операција пре цинковања помаже да обрађене површине буду заштићене завршним премазом цинка.

За веће пројекте, купци треба да обезбеде цртеж пресека заједно са шаблоном рупе, потребном дужином, квалитетом челика, дебљином зида и окружењем корозије. Ово омогућава произвођачу да цитира готову спецификацију, а не само сирови У-пресек.


Контролна листа набавке

Пре него што наручите, потврдите ове тачке:

1. Величина пресека У: У80–У300 или димензија специфична за пројекат.

2. Разред челика: К235Б или К355Б.

3. Дебљина зида: на основу структуралног оптерећења и распона.

4. Превлака цинка: 85 μм+, 120–180 μм или 200–275 μм према експозицији.

5. Шаблон рупа: пречник, размак и положај ако је потребно претходно бушење.

6. Дужина: стандардна или фиксна дужина специфична за пројекат.

7. Применљиви стандард: тренутна спецификација пројекта и захтевани стандард за цинковање.

8. Документација о инспекцији: сертификат о материјалу, преглед димензија и извештај о премазивању цинка где је потребно.

Ове информације су довољне да се избегне најчешћа грешка при куповини: упоређивање поцинкованих У-профила само по цени по тони, уз игнорисање квалитета челика, дебљине зида и цинкованог премаза.


ФАК

П1: Може ли се унутрашњост У канала поцинковати?

Да. Производ се прво формира, а затим топло поцинкује, тако да се профил у облику слова У поцинкује као готов профил. Стварну покривеност премазом треба проверити у складу са договореним захтевима инспекције.


П2: Зашто је пожељније формирање пре галванизације?

Избегава механичко формирање готовог премаза од цинка у коначни У облик. Сечење, пробијање и главне операције формирања могу се завршити пре цинковања, након чега следи завршни третман заштите од корозије.


П3: Да ли ће заваривање оштетити поцинковани премаз?

Топлота заваривања утиче на превлаку цинка око вара. Након заваривања, подручје треба очистити и поправити одговарајућим премазом богатим цинком.


П4: Може ли се У канал користити за 25-годишње фотонапонске пројекте?

Може се користити тамо где профил и систем корозије испуњавају захтеве пројекта. За приобална или високо корозивна места, треба размотрити тежи слој цинка и потенцијално додатни заштитни систем.


П5: Шта је боље за спољашњу употребу, К235Б или К355Б?

Ниједна оцена није универзално боља. К235Б је погодан за многе структуре са нормалним оптерећењем, док се К355Б бира када је потребна већа чврстоћа конструкције. Оцена треба да прати инжењерски прорачун.


П6: Која је разлика између У канала и Ц канала?

У канал се обично користи за базе, фиксирање, позиционирање и потпорне структуре где је његов отворени профил погодан за повезивање. Ц канал се чешће користи као структурални оквир или греда. Тачан избор зависи од путање оптерећења и дизајна везе.


П7: Могу ли се произвести нестандардне величине У канала?

Да. Нестандардне димензије пресека, дебљине зидова, дужине и шаблони рупа могу се расправљати на основу цртежа и захтева пројекта.


П8: Да ли је поцинковани У-канал погодан за приобална подручја?

Да, под условом да су премаз цинка и структурна спецификација одабрани за стварно окружење корозије. За јаку изложеност сланом спреју, тежи премаз као што је 200–275 μм може се размотрити заједно са захтевима пројекта за заштиту од корозије.


Хот Тагс: Поцинковани У-канал произвођач, добављач, фабрика
Пошаљи упит
Контакт информације
  • Адреса

    Секундарни артеријски пут бр. 2-1, подручје проширења индустријске зоне Дакиузхуанг, округ Јингхаи, Тиањин, Кина

  • Емаил

    wdi05682@gmail.com

Реците РонгХенг-у који вам је потребан челични производ, величину, квалитет, количину, потребе за прилагођавањем и испоруком, а наш извозни тим може да прегледа ваш упит.
X
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића. Политика приватности
ОдбитиПрихвати