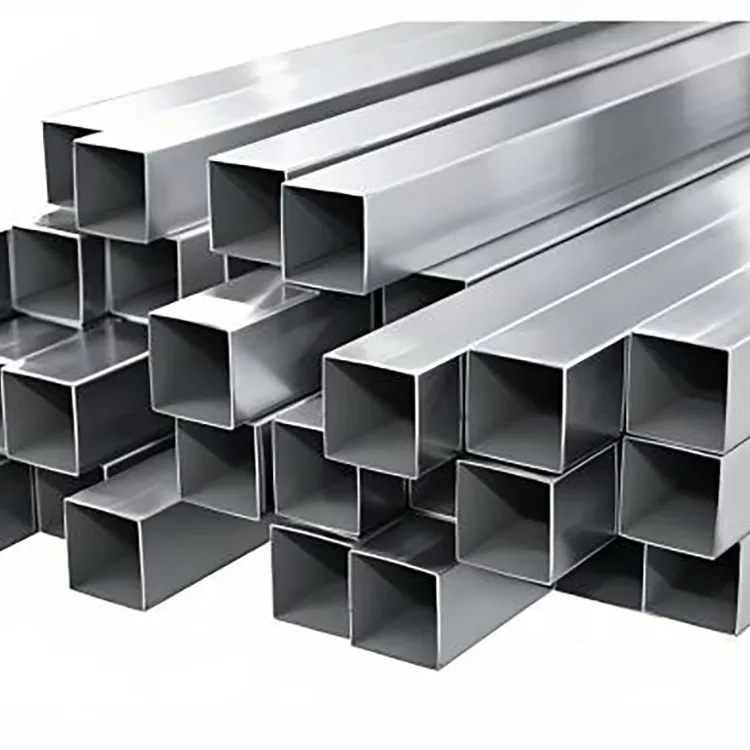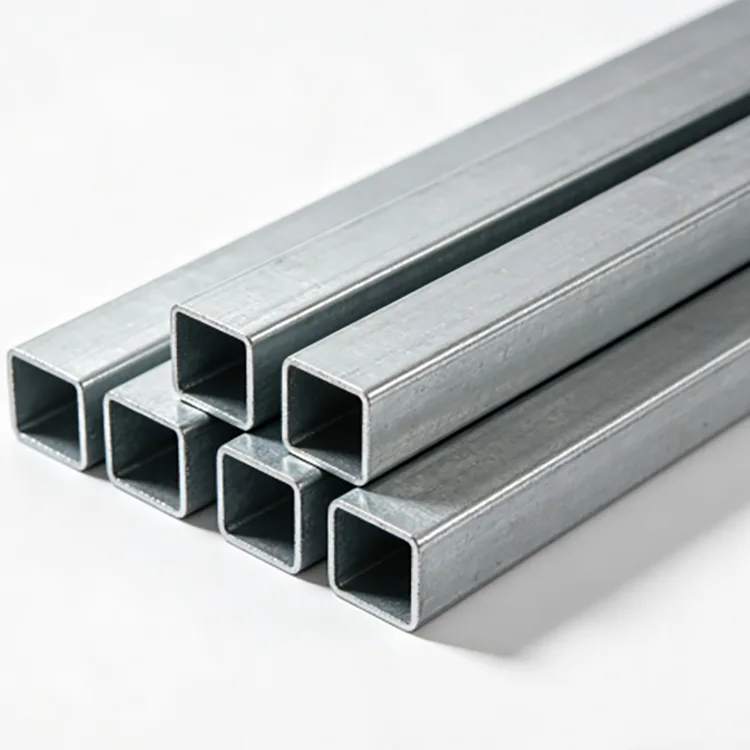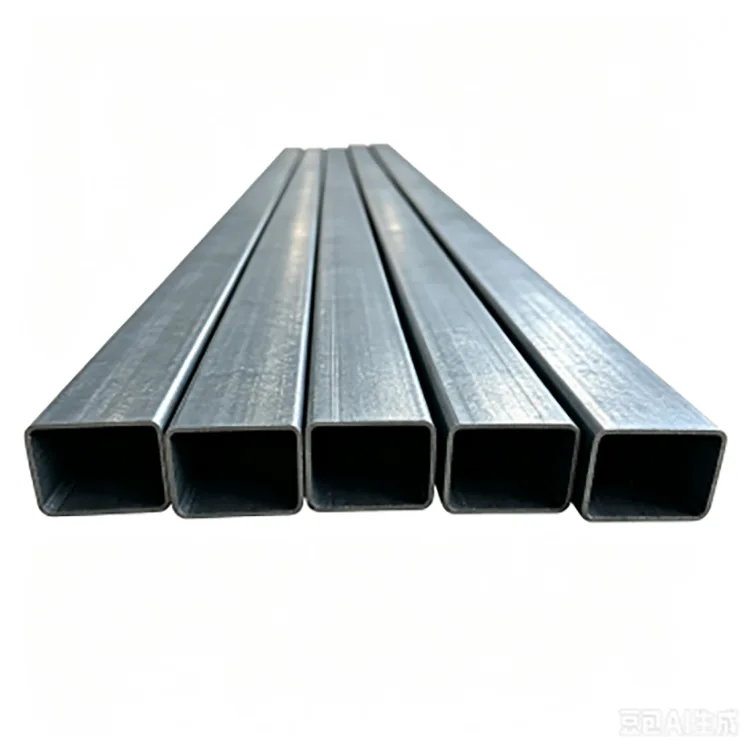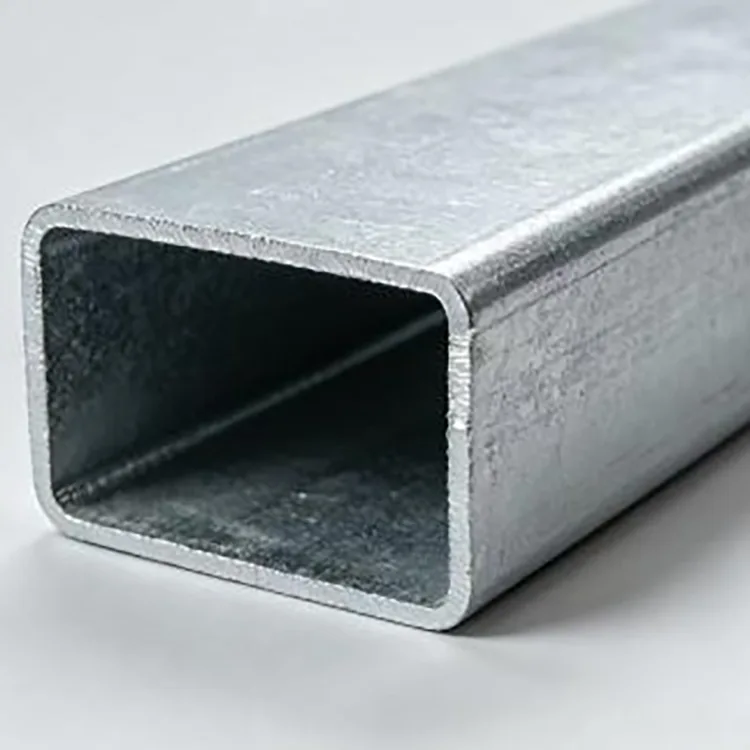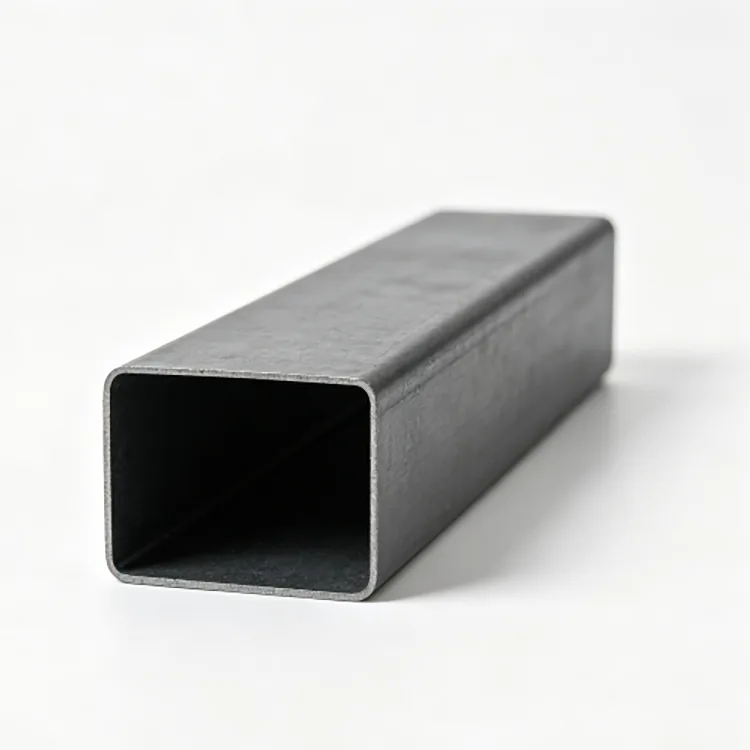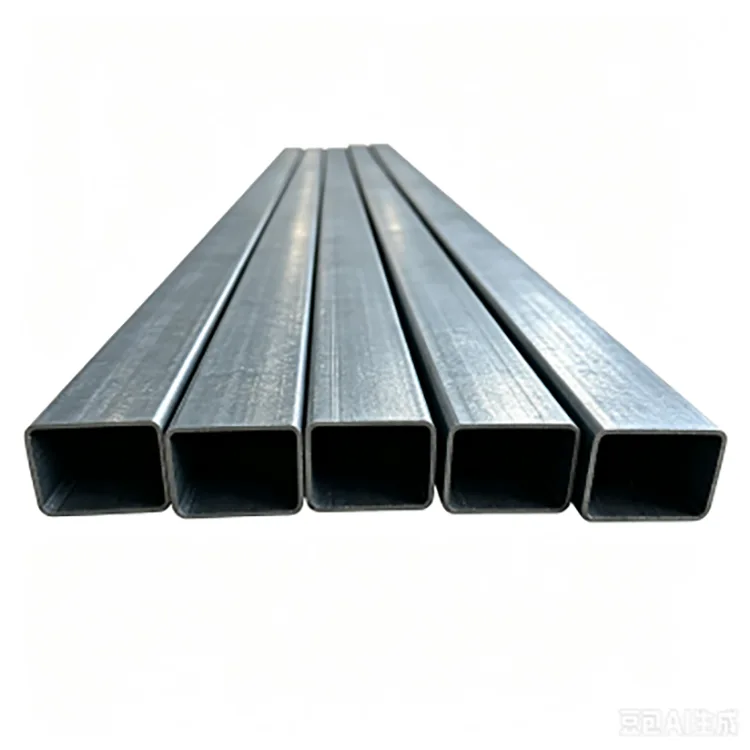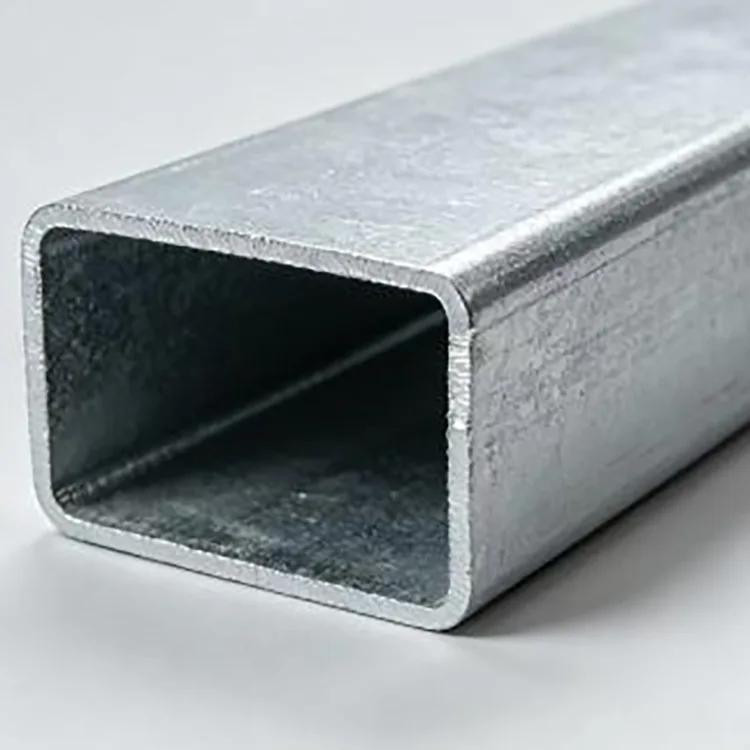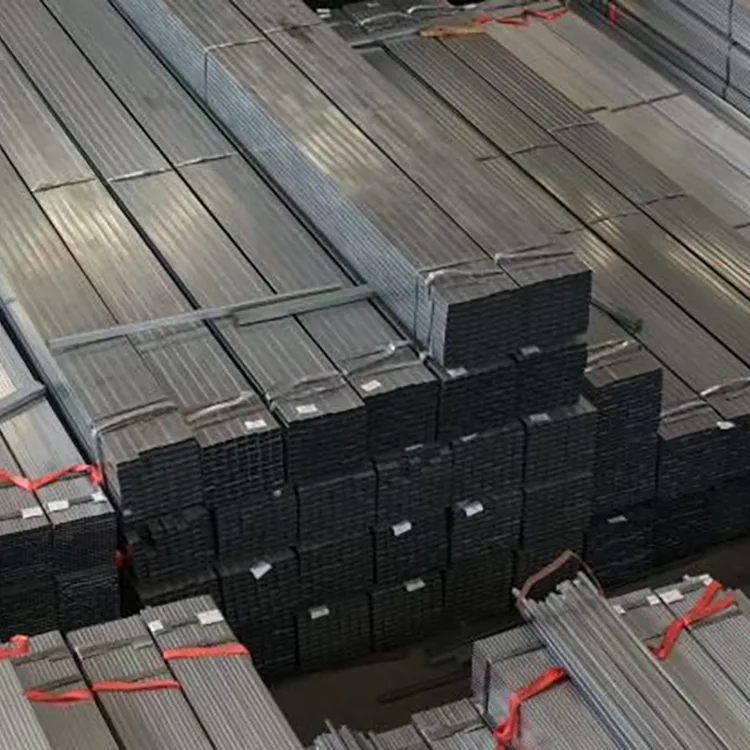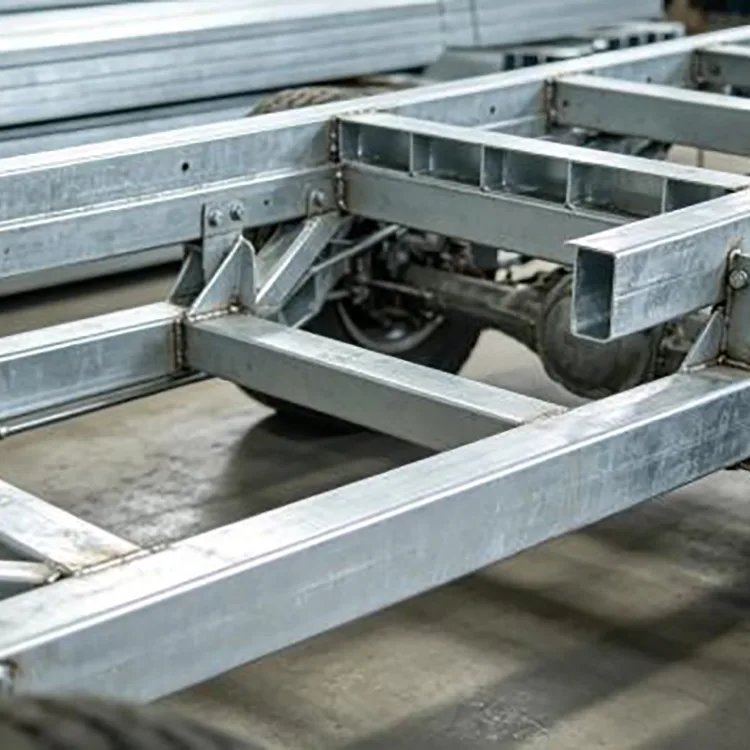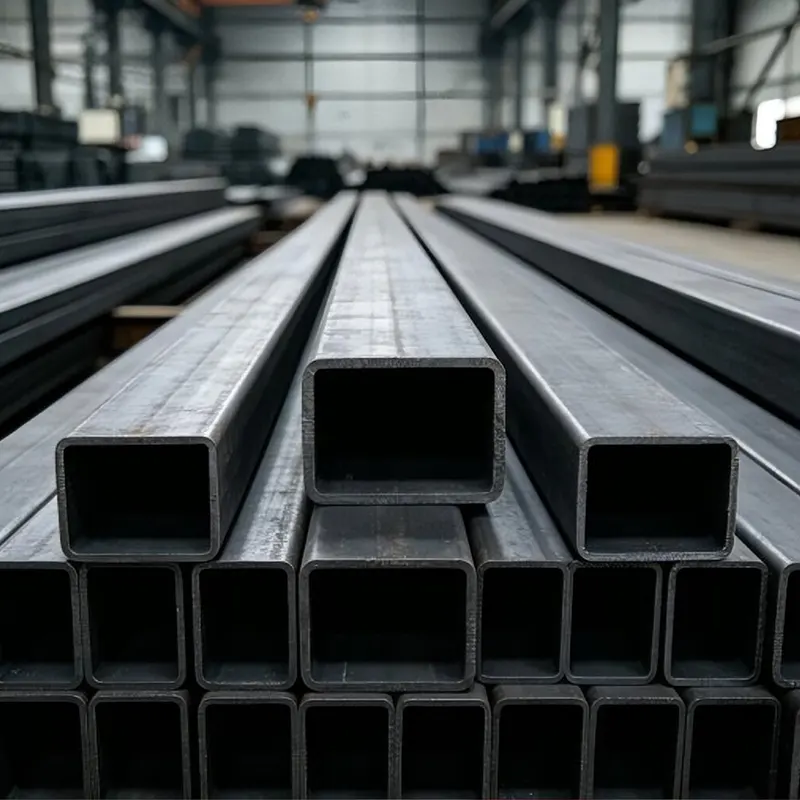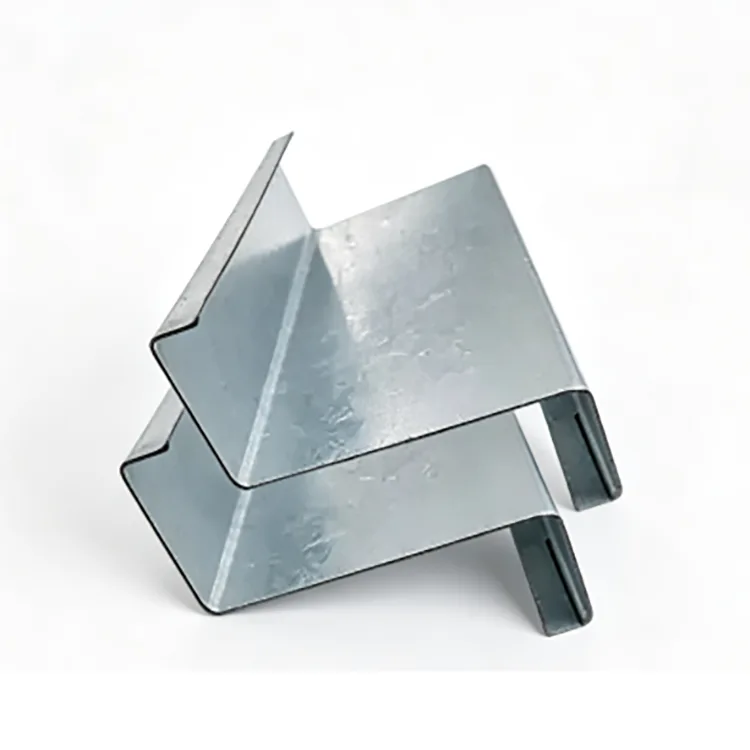
Вруће поцинкована правоугаона челична цев је заварени правоугаони шупљи профил произведен од К235Б, К355Б или других специфицираних врста угљеничног челика. Челична трака је хладно обликована у правоугаони профил, високофреквентно заварена, димензионисана и исечена пре него што се готова цев подвргне припреми површине и топлом цинковању.
Правоугаони део је користан када је оптерећење или простор за инсталацију усмеренији него што дозвољава квадратна цев. Обезбеђује ширу површину за конзоле, панеле и спојеве, а истовремено одржава секцију релативно ефикасном у тежини. За спољне конструкције, премаз цинка пружа додатну заштиту од влаге и атмосферске корозије, чинећи цев погодном за апликације где би необложени црни челик захтевао редовну површинску обраду.
Цев се може испоручити као стандардна дужина или обрадити према пројектним цртежима, укључујући сечење, пробијање, савијање, прорезивање, бушење, затварање крајева и искошење.


|
Ставка |
Спецификација |
|
Производ |
Вруће поцинкована правоугаона челична цев |
|
Стеел Граде |
К235Б, К355Б и друге класе на захтев |
|
Рецтангулар Сизе |
20×40–200×400 мм |
|
Валл Тхицкнесс |
1,0–6,0 мм |
|
Стандард Ленгтх |
6 м |
|
Фиксна дужина |
3–12 м |
|
Цинк Цоатинг |
40–120 г/м² стандард; 200–275 г/м² ојачане опције |
|
Површина |
Топло поцинкована, сребрно сива металик завршна обрада |
|
Обрада |
Сечење, савијање, пробијање, прорезивање, бушење, затварање краја, искошење |
|
Снабдевање |
Стандардне залихе, пројектне поруџбине и производња по мери |
Главна разлика између правоугаоних и квадратних шупљих профила није само изглед. Однос ширине и висине мења како се део уклапа у структуру и колико ефикасно користи расположиви простор.
Правоугаона цев се често бира за хоризонталне елементе, оквире и носаче где је једном правцу потребна већа дубина пресека од другог. Такође обезбеђује ширу монтажну површину за компоненте зидова завесе, панеле, конзоле и механичке делове.
На пример, пресек од 100×60 мм даје произвођачу другачију комбинацију крутости, простора за уградњу и употребе материјала од квадратне цеви 100×100 мм. Исправан избор би стога требало да се заснива на распону, оптерећењу, начину повезивања и доступном инсталационом простору, а не само на називу секције.
Челична цев се прво формира и заварује, а затим припрема за цинковање. Површински загађивачи и оксиди се уклањају одмашћивањем, киселином и активацијом тако да растопљени цинк може правилно да реагује са површином челика.
Припремљена епрувета је уроњена у растопљени цинк на приближно 450°Ц. Након повлачења, врши се хлађење и завршна обрада како би се добио континуирани заштитни премаз.
Овај редослед је важан за конструкцијске профиле јер се готови правоугаони пресеци, укључујући углове и изложене површине, након формирања третирају против корозије. За набавку пројекта, купци треба да потврде потребну спецификацију премаза цинка уместо да једноставно питају да ли је цев „поцинкована“.
Одговарајући премаз цинка зависи од тога где ће се правоугаона цев поставити.
|
Животна средина |
Предложени ниво цинка |
Типичне апликације |
|
Унутрашњост / ниска корозија |
40–120 г/м² |
Оквири машина, конструкције складишта, унутрашњи носачи |
|
Нормално на отвореном |
85–120 г/м² |
Ограде, надстрешнице, општинске структуре, спољни оквири |
|
Влажно / често изложено |
120–200 г/м² |
Спољашњи носачи, влажна индустријска подручја, неке ПВ структуре |
|
Приобални / високо корозивни |
200–275 г/м² |
Обалне структуре, подручја са сланим прскањем, одабрани фотонапонски и општински пројекти |
Ове бројке су више опције премаза него универзална гаранција радног века. За приобална, хемијска или стално влажна окружења, пројекат такође треба да размотри додатне системе премаза, дренажу, врхунску заштиту и детаље повезивања.
К235Б је погодан за многе конвенционалне оквире, носаче, ограде, машинске конструкције и опште челичне конструкције где прорачун конструкције не захтева виши степен чврстоће.
К355Б је прикладнији када дизајн укључује већа оптерећења, дуже распоне, јачи ветар или захтеве за снегом, или када је важно смањење тежине секције. Коначну оцену треба изабрати из инжењерског прорачуна, а не једноставно бирати јачи материјал за сваку примену.
За извозне поруџбине, потребни квалитет челика, важећи стандард, механичка својства и инспекцијска документа треба да буду потврђени пре производње.
Дебљина зида има директан утицај на тежину пресека, крутост, чврстоћу везе и перформансе израде.
Оквири за лака оптерећења и конструкције ограде могу користити секције са тањим зидовима, док носећи оквири, базе опреме и веће спољне структуре обично захтевају дебље зидове.
Опсег 20×40–200×400 мм покрива релативно компактне оквире кроз веће структурне елементе. За понуду, купци треба да обезбеде потребне спољне димензије, дебљину зида, дужину, квалитет челика, захтев за премазивање цинком и количину. Ако ће се цев користити као конструктивни елемент, услови распона, оптерећења и везе су такође корисни за избор материјала.
Производња почиње са челичним котурима који се проверавају за квалитет, дебљину и стање површине. Трака се затим изравнава и постепено хладно обликује у тражени правоугаони профил.
Високофреквентно заваривање спаја формирану траку, након чега следи димензионисање и исправљање ради контроле готовог пресека. Сечење фиксне дужине, штанцање или друга претходна обрада могу се завршити према наруџбини пре цинковања.
Припремљене цеви затим пролазе кроз одмашћивање, кисељење и третман флуксом. Топло цинковање се врши на приближно 450°Ц, након чега следи хлађење, завршна обрада површине цинком и коначна контрола димензија и премаза.
Завршетак главних операција формирања и штанцања пре цинковања такође помаже да се избегну непотребно оштећење готовог премаза цинка током производње.
За велике поруџбине, квалитет се не одређује само изгледом. Прво се проверава улазна класа и дебљина челика, затим димензионална контрола током формирања и контрола готових цеви.
Кључне контролне тачке укључују правоугаоне димензије, дебљину зида, равност, стање завара, дужину реза, квалитет површине и премаз цинка. Тежина или дебљина премаза може се проверити у односу на договорену спецификацију пројекта.
За извозне пројекте могу се припремити сертификати о материјалу, евиденције о инспекцији, листе паковања и друга потребна документација по наруџбини. Инспекција треће стране се такође може организовати када то захтева купац или пројекат.
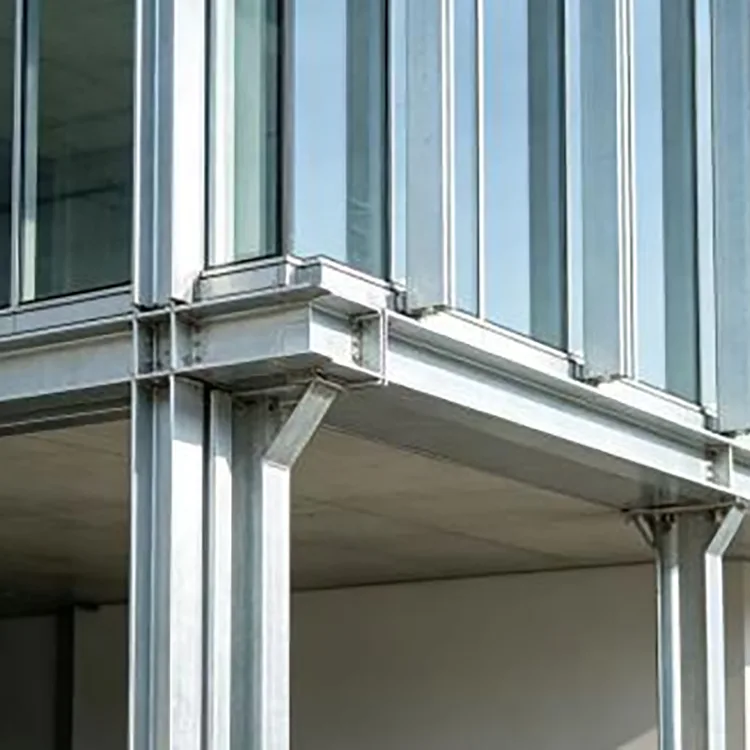
Правоугаона површина је погодна за оквире завесних зидова, фасадне носаче, преграде и секундарне структурне елементе где су важни простор везе и крутост у правцу.
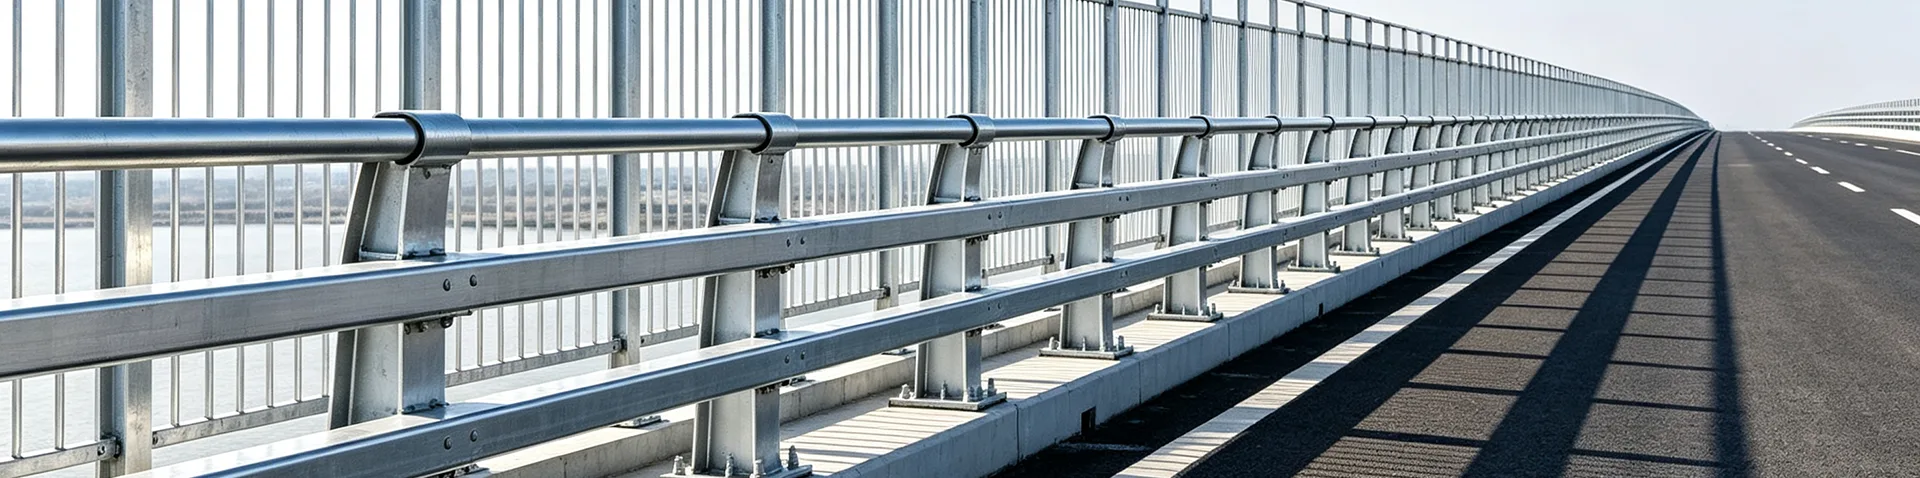
Заштитне ограде, рукохвати, склоништа, пејзажне структуре, рекламни оквири и други изложени челични елементи имају користи од додатне заштите од корозије топлог поцинчавања.
Правоугаоне цеви се могу користити за одабране ПВ потпорне елементе, оквире опреме и помоћне структуре. За приобалне пројекте или пројекте са високом влажношћу треба размотрити вишу спецификацију цинка у складу са окружењем корозије.
Равне површине правоугаоног пресека поједностављују монтажу носача и монтажу опреме. Типичне употребе укључују базе машина, рамове транспортера, носаче за аутоматизацију и платформе опреме.
Цев се може користити за компоненте регала, потпорне рамове, структуре складишта и помоћне елементе где се захтева конзистентност димензија и отпорност на корозију.
Његова комбинација правоугаоне геометрије, умерене тежине и доступне обраде чини га погодним за оквире стакленика, сценске структуре, привремене оквире и друге готове склопове.
За пројекте са поновљеним инсталационим димензијама, претходна обрада може смањити рад на сечењу и бушењу на градилишту.
Уобичајене услуге укључују сечење фиксне дужине, пробијање, прорезивање, бушење, савијање, кошење и затварање крајева. Обрада може бити заснована на цртежу, ДКСФ/ЦАД датотеци или распореду димензија.
Када се након цинковања направе рупе или резови, изложено подручје челика треба да добије одговарајућу заштиту за поправке богату цинком. Из тог разлога, генерално је пожељно да се планирано штанцање и сечење заврши пре фазе топлог цинковања кад год то производни дизајн дозвољава.
Избор зависи углавном од окружења инсталације и захтева за одржавањем.
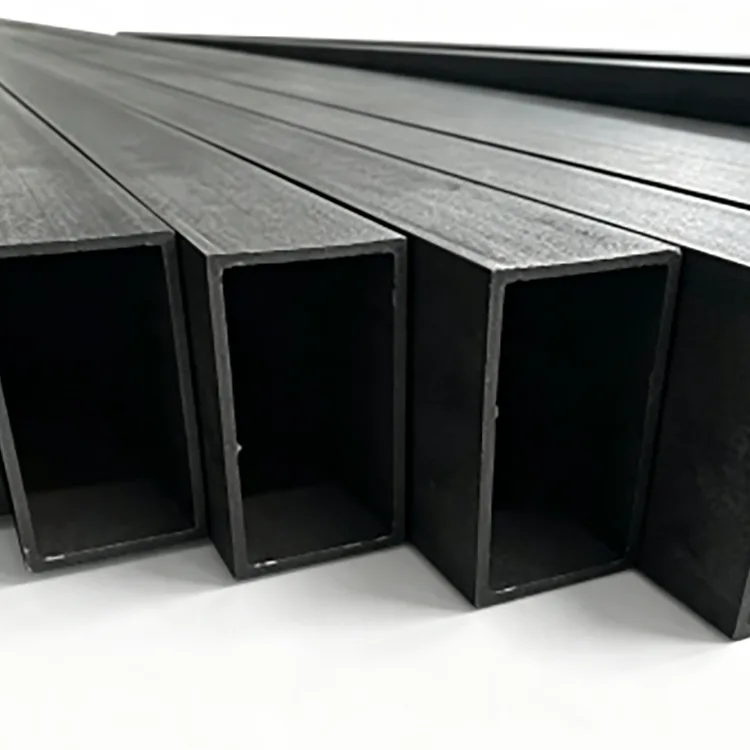
Црна правоугаона цев има нижу почетну цену материјала и може добро да функционише за суве унутрашње структуре где ће површина добити одговарајући премаз или корозија није велика брига.
Вруће поцинкована правоугаона цев има цинк премаз који пружа и физичку баријеру и жртву заштиту од корозије. Због тога је погоднији за спољашњу и влажну примену где би поновљено фарбање или третман рђе повећао рад на одржавању.
За дугорочне пројекте на отвореном, поређење само куповне цене може бити погрешно. Спецификација премаза, очекивано излагање, захтеви за производњу и план одржавања треба да буду укључени у поређење трошкова.
Општински пројекат за пут и саобраћај користио је правоугаону цев К235Б 100×60×4 мм топло поцинковану правоугаону цев за потпорне оквире, укључујући путне заклоне и конструкције заштитне ограде. Комбинација крутости правоугаоног пресека и поцинковане заштите одабрана је за спољашњу изложеност киши, ветру и прашини.
Пројекат логистичког складишта користио је правоугаону правоугаону цев 40×80×2,0 мм топло поцинковану цев за регале и оквире опреме. Конзистентне димензије пресека су помогле при монтажи, док је поцинкована површина била погодна за влажне услове везане за складиштење и индустријску употребу.


Пре него што пошаљете масовну поруџбину, потврдите ове тачке:
|
Рекуиремент |
Информације за потврду |
|
Секција |
20×40–200×400 мм или по мери |
|
Валл Тхицкнесс |
1,0–6,0 мм |
|
Стеел Граде |
К235Б, К355Б или специфицирани разред |
|
Дужина |
6 м стандардне или 3–12 м фиксне дужине |
|
Цинк Цоатинг |
Потребна тежина/дебљина премаза |
|
Обрада |
Сечење, пробијање, савијање, прорези, бушење итд. |
|
Инспекција |
Сертификат млина, инспекција димензија, инспекција премаза, инспекција треће стране ако је потребно |
|
Паковање |
Извозни водоотпорни омот, челичне траке и заштита од оштећења приликом руковања |
Квадратна цев има једнаке бочне димензије и обично се користи за стубове, оквире и елементе који захтевају уравнотеженију геометрију. Правоугаона цев има различите бочне дужине и често је погоднија за хоризонталне елементе, оквире зидова завесе, структуре опреме и апликације где је корисна усмерена крутост или шира монтажна површина.
Да. Нестандардне величине пресека, фиксне дужине и захтеви обраде могу се расправљати у складу са цртежом пројекта и изводљивошћу производње.
Да. Могу се организовати сечење, пробијање, прорезивање, бушење, савијање, затварање краја и искошење. За поцинковане производе, планирана обрада се обично завршава пре топлог цинковања где је то практично.
Не. Нормално излагање на отвореном у унутрашњости не захтева аутоматски највиши ниво цинка. Премаз треба одабрати према влажности, сланом спреју, изложености хемикалијама, учесталости влажења и очекиваном сервисном периоду.
Не аутоматски. Иако К355Б има већу чврстоћу, промена класе челика не значи да се исти пресек увек може користити без провере конструкцијског дизајна, прикључака, захтева за заваривање и применљивог стандарда.
Да, али заваривање оштећује локални премаз цинка и производи испарења која садрже цинк. Потребна је одговарајућа вентилација, поступци заваривања и поправка богата цинком након заваривања.
Сертификати материјала, записи о контроли производа, листе паковања, комерцијалне фактуре и друга извозна или пројектна документација могу се припремити према договореним захтевима поруџбине.
Уобичајене поруџбине залиха се обично могу припремити за испоруку за око 3–7 радних дана. Стандардне производне поруџбине су обично око 10-15 радних дана, док велике количине или прилагођене поруџбине треба потврдити у складу са величином секције, премазом цинка и захтевима обраде.
Адреса
Секундарни артеријски пут бр. 2-1, подручје проширења индустријске зоне Дакиузхуанг, округ Јингхаи, Тиањин, Кина
Тел
Емаил